Beim Drop-Stitch-Schweißen (auch als Doppelwand-Gewebeschweißen bezeichnet) werden die äußeren Schichten des Drop-Stitch-Materials unter kontrollierter Wärme- und Druckeinwirkung zu luft- und wasserdichten Nähten verbunden – ohne dabei die inneren Polyesterfäden zusammenzupressen oder zu schmelzen, die dem Gewebe im aufgeblasenen Zustand seine starre Struktur verleihen.
Nahtversagen. Ablösung der Klebeverbindung mitten in der Saison. Produktionslinien werden verlangsamt, weil die Bediener bei teuren Materialien durch Ausprobieren die Temperatureinstellungen ermitteln müssen. Wenn Sie aufblasbare Produkte aus Drop-Stitch- oder Doppelwandgewebe herstellen, sind dies die Probleme, die ein ordnungsgemäßer Schweißprozess – und die richtige Maschine – lösen. Dieser Leitfaden behandelt alles, was Sie wissen müssen: wie das Material funktioniert, den Schweißprozess Schritt für Schritt, welche Methode Sie anwenden sollten und worauf Sie bei der Auswahl der Produktionsanlagen achten müssen.
- Doppelwandiges Gewebe, auch als „Drop-Stitch“-Gewebe bezeichnet, erfordert eine spezielle Schweißtechnik, da die inneren Polyesterfäden erhalten bleiben müssen – bei den üblichen Temperatureinstellungen für flaches PVC oder TPU werden diese Fäden zusammengedrückt, was die Qualität des Endprodukts beeinträchtigt.
- Heißluftschweißen ist die zuverlässigste Methode für doppelwandiges Gewebe, da sie eine präzise Temperaturregelung an der Naht ermöglicht und so eine Verbindung schafft, die genauso fest ist wie das umgebende Material.
- Bei aufblasbaren Anwendungen sind Schweißnähte den Klebenähten deutlich überlegen: Klebeverbindungen verlieren bei wiederholten Druckwechseln und UV-Einwirkung an Festigkeit, während heißverschweißte Nähte über die gesamte Lebensdauer des Produkts hinweg ihre strukturelle Integrität bewahren.
- Ein ultrasonic cutter ist für den Prozess von entscheidender Bedeutung – sie schneidet die oberen und unteren Bleche zu und heftet sie in einem Arbeitsgang vorübergehend zusammen, wodurch Bewegungen und Fehlausrichtungen verhindert werden, bevor der Schweißvorgang beginnt.
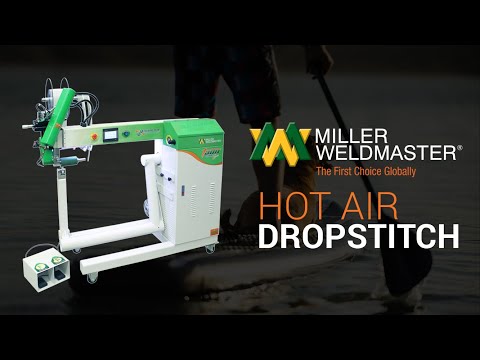
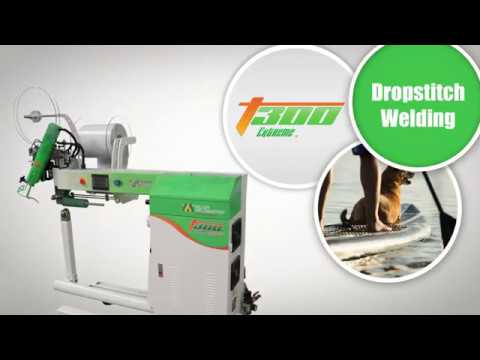
- Miller WeldmasterDas „ T300 Extreme Curve Double-Wall “ wurde speziell für das Schweißen von Doppelwand- und Drop-Stitch-Konstruktionen entwickelt und verfügt über einen gebogenen Schweißarm für komplexe Nahtgeometrien, ein integriertes „ ultrasonic cutter “, das die Platten schneidet und heftet, sowie einen Touchscreen, auf dem Einstellungen gespeichert werden können, um wiederholbare Ergebnisse im Produktionsmaßstab zu erzielen.
Was ist doppelwandiges Gewebe?
Bevor Sie es richtig verschweißen können, müssen Sie verstehen, worin sich doppelwandiges Gewebe strukturell von allen anderen Industrietextilien unterscheidet. Der Aufbau unterscheidet sich grundlegend von dem bei der Standard-Gewebeschweißung – und dieser Unterschied bestimmt jede Entscheidung im Schweißprozess.
Definition von „Doppelwand-Gewebe“
Doppelwandiges Gewebe (auch als „Drop-Stitch-Gewebe“ oder „Drop-Stitch-Material“ bezeichnet) ist ein zweilagiges, beschichtetes Textil, bei dem die obere und untere Gewebeoberfläche im Inneren durch Tausende dicht gewebter vertikaler Polyesterfäden miteinander verbunden sind. Beim Aufblasen spannen sich die Fäden und bilden eine steife, flache Fläche, die auch unter hohem Luftdruck ihre Form behält. Im entleerten Zustand rollt und faltet sich das Gewebe wie herkömmliches Material.
Der Name „Drop-Stitch“ leitet sich vom Herstellungsverfahren ab: Fäden werden vertikal in hoher Dichte zwischen die beiden äußeren Schichten eingewebt („gedroppt“); die Fadendichte hängt vom jeweiligen Einsatzzweck ab. Drop-Stitch-Material basiert in der Regel auf zwei Grundgewebetypen: Kettstrick und Gewebe. Die Fadenlänge bestimmt die Dicke der aufgeblasenen Platte – 4-Zoll-Drop-Stitch ist bei Paddle-Boards üblich, während 6-Zoll- oder dickeres Drop-Stitch für aufblasbare Produkte mit höherer Tragfähigkeit verwendet wird.
Die Herausforderung beim Schweißen besteht darin, dass die zu aktivierende Verbindungsfläche die äußere thermoplastische Beschichtung (PVC oder TPU) auf jeder Gewebeschicht ist. Diese beiden Schichten werden jedoch durch die innere Gewebestruktur voneinander getrennt. Zu viel Hitze, zu viel Druck oder die falsche Vorgehensweise führen dazu, dass die Gewebefäden zusammengedrückt oder geschmolzen werden – wodurch die strukturelle Integrität des Endprodukts zerstört wird. Das Ziel ist es, nur die Verbindungsflächen miteinander zu verschmelzen, während das Innere vollständig intakt bleibt.
Doppelwandig im Vergleich zu anderen Materialien
Herkömmliches einlagiges PVC- oder TPU-Gewebe lässt sich problemlos verschweißen: eine Oberfläche pro Bahn, Wärme zuführen, Walzendruck ausüben – fertig. Doppellagiges Gewebe erhöht die Komplexität in jedem Schritt – aufgrund der inneren Gewebestruktur kann die Wärme nicht über die gesamte Dicke hinweg zugeführt werden, und die Geometrie aufblasbarer Produkte erfordert oft das Verschweißen entlang von Rundungen statt gerader Kanten.
Kettengestrickte Grundgewebe sind nach wie vor die auf dem Markt am häufigsten verwendeten Materialien für aufblasbare Produkte, auch wenn sie in der Regel schwerer sind als gewebte Konstruktionen. Gewebte Grundgewebe kommen bei hochwertigen aufblasbaren Produkten zum Einsatz, die eine höhere Steifigkeit und Leistungsfähigkeit erfordern.
| Merkmal | Standard-PVC-/TPU-Gewebe | Doppelwandiges / Drop-Stitch-Gewebe |
|---|---|---|
| Interne Struktur | Einlagig – keine inneren Bauteile | Zwei beschichtete Schichten, die durch Tausende von Polyesterfäden miteinander verbunden sind |
| Schweißverfahren | Standard-Heißluft oder Heißkeil | Spezielle Heißluft; keine Wärmeübertragung durch die Dicke hindurch |
| Haftfläche | Vorderseite jedes Paneels | Nur die äußere Beschichtungsschicht – das Innengewinde darf nicht berührt werden |
| Inflationsdruckbereich | Nicht zutreffend (nicht aufblasbar) | Wird anhand der Produktart und der Gewindedichte festgelegt |
| Typische Anwendungsbereiche | Planen, Abdeckungen, Banner, Industrieüberdachungen | SUPs, Kajaks, Fitnessmatten, Militärzelte, medizinische Schlauchboote |
Branchen und Anwendungsbereiche
Doppelwandiges Gewebe kommt immer dann zum Einsatz, wenn ein Produkt die Vorteile von geringem Gewicht und einfacher Transportierbarkeit im entleerten Zustand bieten und gleichzeitig im aufgeblasenen Zustand Steifigkeit und strukturelle Stabilität gewährleisten muss. Geschweißte Nähte – keine geklebten – sind in allen diesen Bereichen der Produktionsstandard, da die Folgen eines Nahtversagens zu gravierend sind.
- Aufblasbare Freizeitartikel (SUPs, Kajaks, Paddleboards): Bei Produkten, die sich durch ihr geringes Gewicht beim Transport und ihre Stabilität im Einsatz auszeichnen, müssen die Nähte über die gesamte Lebensdauer des Produkts hinweg wiederholten Druckbelastungen, UV-Strahlung und Wasserkontakt standhalten. Eine defekte Naht führt zur Rückgabe des Produkts durch den Kunden.
- Fitnessgeräte (Air Tracks, Turnmatten, Turnbodenbeläge): Durch die wiederholte Belastung mit hohen Zyklen sind Nahtverbindungen erforderlich, die der Festigkeit des Grundmaterials entsprechen. Sich ablösende Nähte in einer Turnhalle stellen ein Sicherheitsrisiko dar.
- Militärische und taktische Schlauchboote (Feldunterkünfte, taktische Plattformen, Notfallausrüstung): Bei den Toleranzen gibt es keine Spielräume. Luftdichte Nähte müssen extremen Temperaturen, rauer Behandlung und den Bedingungen eines schnellen Einsatzes standhalten.
- Wassersport und Schifffahrt (Schlauchboote, Schwimmstege, Rettungsboote): Die Meeresumgebung beschleunigt den Abbau von Klebstoffen in Booten und anderen aufblasbaren Produkten, die transportabel bleiben müssen, ohne dabei ihre Steifigkeit auf dem Wasser einzubüßen. Schweißnähte sind die einzige zuverlässige Langzeitlösung für Produkte, die Salzwasser ausgesetzt sind.
- Medizinische Notfallausrüstung (aufblasbare Patiententransportvorrichtungen, Evakuierungssysteme): Ein Nahtversagen im medizinischen Kontext stellt ein kritisches Sicherheitsrisiko dar. Es sind Schweißnähte mit dokumentierten Parametern und einer druckgeprüften Qualitätskontrolle erforderlich.
Das Material, mit dem Sie arbeiten, bestimmt, welche Schweißausrüstung Sie benötigen. In den folgenden Abschnitten wird der gesamte Prozess ausführlich erläutert.
So funktioniert das Schweißen von doppelwandigen Geweben
Im Folgenden wird der Arbeitsablauf beschrieben, der in professionellen Fertigungsumgebungen zum Einsatz kommt – von der Rohstoffprüfung bis zur Endkontrolle der Nähte.
Schritt 1 – Überprüfen und Vorbereiten des doppelwandigen Gewebes
Führen Sie vor dem Zuschneiden oder der Weiterverarbeitung zunächst eine gründliche Prüfung der Gewebebahnen durch. Überprüfen Sie die Schnittkanten auf Delaminierung, Ausfransungen oder Fadenausbrüche, die bei früheren Verarbeitungsschritten entstanden sein könnten. Oberflächenverunreinigungen sind die häufigste Ursache für vermeidbare Haftungsfehler: Öle aus der Handhabung, Rückstände von Trennmitteln aus der Lagerung des Gewebes und Oberflächenstaub beeinträchtigen die Haftfestigkeit – selbst bei ansonsten korrekten Maschineneinstellungen.
Überprüfen Sie die Art des Beschichtungsmaterials, bevor Sie Maschinenparameter einstellen. PVC-beschichtete und TPU-beschichtete Drop-Stitch-Gewebe weisen unterschiedliche Schweißfenster auf und erfordern unterschiedliche Temperatur- und Geschwindigkeitseinstellungen. Die Verwendung von PVC-Schweißparametern bei TPU-Material (oder umgekehrt) führt entweder zu einer unzureichenden Verbindung oder zu Oberflächenbeschädigungen. Wenn Sie mit einer Ihnen unbekannten Rolle arbeiten, klären Sie die Beschichtung vor Produktionsbeginn mit Ihrem Materiallieferanten ab.
Reinigungsanleitung: Wischen Sie die Klebeflächen mit Isopropylalkohol auf einem fusselfreien Tuch ab. Lassen Sie das Lösungsmittel vor dem Verschweißen vollständig verdunsten. Fahren Sie nicht fort, solange noch Feuchtigkeit oder Lösungsmittelrückstände auf der Oberfläche vorhanden sind.
Schritt 2 – Platten mit einem Ultrasonic Cutter
Ein Ultraschallschneider ( ultrasonic cutter ) ist das richtige Schneidewerkzeug für doppelwandiges Gewebe. Er ist bei der Serienfertigung nicht mit Rollschneidern, Klingenmessern oder Scheren austauschbar. Und zwar aus folgendem Grund: Beim Ultraschallschweißen und -schneiden werden hochfrequente Schwingungen genutzt, um das Material an der Schnittlinie zu schmelzen und zu verschmelzen, wodurch die Schnittkante beim Schneiden versiegelt wird. Dies verhindert ein Ausfransen der Außenbeschichtung und – was entscheidend ist – versiegelt die freiliegenden Fadenenden an der Schnittlinie.
Herkömmliche Schneidklingen oder Rotationsschneider hinterlassen an der Schnittkante offene Gewindeenden. Unter Einwirkung der Schweißwärme und des Walzendrucks können sich diese freiliegenden Gewinde von der Nahtkante zurückziehen oder Hohlräume in der Verbindungsfuge verursachen. Das Ergebnis ist eine Naht, die optisch zwar akzeptabel aussieht, deren Kantenintegrität unter Druck jedoch beeinträchtigt ist.
Schneiden Sie die Bleche anhand präziser Schablonen mit sauberen, geraden Linien nach Muster zu. Die Genauigkeit in diesem Schritt wirkt sich direkt auf die Nahtausrichtung in jedem nachfolgenden Schritt aus. Ein Schnitt, der auch nur geringfügig vom Muster abweicht, führt zu einem Ausrichtungsfehler, der sich im Laufe des Schweißvorgangs verstärkt.
Schritt 3 – Ausrichten der oberen und unteren Platten (Faserausrichtung)
Dieser Schritt ist spezifisch für doppelwandige Gewebe und stellt die häufigste Ursache für strukturelle Defekte bei der erstmaligen Herstellung doppelwandiger Bauteile dar. Die Innengewinde der oberen und unteren Platte müssen vor dem Schweißen ausgerichtet werden.
Wenn die Innennähte beider Bahnen in dieselbe Richtung verlaufen, behält das aufgeblasene Produkt eine flache, gleichmäßige Geometrie bei. Sind die Nähte – auch nur geringfügig – versetzt, verdreht sich das aufgeblasene Produkt, wölbt sich oder entwickelt eine Verformung, die nach der Herstellung nicht mehr korrigiert werden kann. Dies ist kein rein optisches Problem: Durch die strukturelle Asymmetrie konzentrieren sich die Spannungen an bestimmten Nahtstellen, was das Versagen unter Druckwechselbeanspruchung beschleunigt.
Vorgehensweise bei der Ausrichtungsprüfung: Richten Sie die Platten so aus, dass die beschichteten Seiten zur Naht zeigen (Klebflächen aneinander), vergewissern Sie sich, dass die Richtung des Fadenmusters auf beiden Schichten übereinstimmt, markieren Sie die Muster der Platten deutlich mit Kreide oder einem Markierungsstift als Ausrichtungshilfen für das Zuschneiden und Zusammenfügen und klemmen Sie die Baugruppe in Position. Der „ ultrasonic cutter “ übernimmt in diesem Schritt die Heftfunktion und führt einen Durchgang mit geringer Energie durch, der die Außenkanten der beiden Platten vorübergehend verbindet, ohne die volle Schweißwärme aufzubringen – wodurch ihre relative Position fixiert wird, bevor der Hauptschweißdurchgang beginnt.
Schritt 4 – Nahtart und Maschineneinstellungen konfigurieren
Die Wahl der Nahtart richtet sich nach der Funktion der Naht im fertigen Produkt.
Die Temperatur- und Geschwindigkeitseinstellungen hängen von der Beschichtungsart, der Materialstärke und den Produktabmessungen ab. PVC-beschichtetes Drop-Stitch-Material wird in der Regel bei höheren Düsentemperaturen verschweißt als TPU. Beginnen Sie jeden neuen Materialdurchlauf mit einem Teststreifen aus Restmaterial. Überprüfen Sie das Schweißfenster – den Temperaturbereich, in dem eine saubere Verbindung ohne Fadenkompression entsteht –, bevor Sie mit der Produktion beginnen. Die SPS-Schnittstelle des T300 Extreme Curve speichert benannte Rezepturen pro Produkt, sodass geprüfte Parameter bei jedem nachfolgenden Durchlauf präzise abgerufen werden können.
Schritt 5 – Schweißen Sie die Seitenwand
Die Seitenwandnaht ist die technisch anspruchsvollste Naht in einem Drop-Stitch-Produkt. Die Seitenwand muss sich um den gesamten gekrümmten Umfang der oberen und unteren Platten wickeln, wobei während des gesamten Schweißvorgangs eine gleichbleibende Nahtbreite, Überlappung und Wärmeverteilung gewährleistet sein muss.
Genau hier versagen Schweißgeräte mit geradem Arm bei aufblasbaren Anwendungen. Ein gerader Schweißarm kann eine gekrümmte Nahtgeometrie nicht ohne Eingreifen des Bedieners bewältigen – die manuelle Neupositionierung an jeder Kurve führt zu Geschwindigkeitsschwankungen, und diese Geschwindigkeitsschwankungen verändern direkt die effektive Wärmezufuhr pro Längeneinheit der Naht. Uneinheitliche Wärme führt zu uneinheitlicher Haftfestigkeit. Bei einem serienmäßig hergestellten Paddle-Board bedeutet dies eine schwankende Nahtqualität innerhalb desselben Produkts.
Ein gebogener Schweißarm, wie er beim Modell T300 Extreme Curve zum Einsatz kommt, hält während des gesamten Seitenwanddurchgangs einen kontinuierlichen Kontakt zur Nahtgeometrie. Der Bediener führt das Material zu; die Maschine übernimmt die Geometrie. Der Produktionsdurchsatz beim Seitenwandschweißen auf einer ordnungsgemäß eingerichteten T300 läuft kontinuierlich ohne manuelle Umpositionierungsstopps, was sich direkt auf die Stückzahl pro Schicht auswirkt.
Schritt 6 – Überprüfung und Druckprüfung der fertigen Naht
Zunächst eine Sichtprüfung: Überprüfen Sie, ob die Nahtbreite über die gesamte Nahtlänge hinweg gleichmäßig ist, ob sich die Nahtkanten nicht abheben, ob auf der Schweißfläche keine Blasenbildung oder Verfärbungen zu erkennen sind und ob die gleichmäßigen Rollenspuren auf einen gleichmäßigen Druck während des gesamten Schweißvorgangs hindeuten.
Druckprüfung nach der Sichtprüfung: Das fertige Produkt auf den Nennwert in PSI aufpumpen und für einen festgelegten Zeitraum unter Druck halten. Alle Stellen markieren, an denen ein Druckverlust auftritt, und die Nahtstelle ausfindig machen. Nahtfehler, die bei der Druckprüfung zutage treten, lassen sich vor den abschließenden Veredelungsschritten deutlich kostengünstiger beheben als danach.
Halten Sie Ihre Ausschusskriterien vor Produktionsbeginn schriftlich fest. Legen Sie die minimal zulässige Nahtbreite, den maximal zulässigen Kantenabstand und den Schwellenwert für den Druckabfall während der Haltezeit fest. Einheitliche Qualitätskontrollstandards reduzieren die Anzahl der Rücksendungen aus dem Feld und fördern den Aufbau von Prozesswissen in Ihrem gesamten Produktionsteam.
Schweißverfahren für doppelwandige Gewebe – Welches ist das richtige für Ihre Anwendung?
Für die Herstellung von doppelwandigen Geweben kommen drei Schweißtechnologien zum Einsatz: Heißluftschweißen, Heißkeilschweißen und Ultraschallschweißen. Wenn man weiß, wo die einzelnen Verfahren funktionieren – und wo nicht –, lassen sich kostspielige Fehlkäufe bei der Ausrüstung vermeiden.
Heißluftschweißen – Warum es der Standard für Drop-Stitch-Gewebe ist
Beim Heißluftschweißen wird präzise erwärmte Luft in den Nahtbereich geleitet, wodurch die thermoplastische Beschichtung beider Gewebeschichten gerade so weit erweicht, dass sie unter dem Druck der Walzen miteinander verbunden werden. Kein physikalisches Element kommt direkt mit der zu verklebenden Oberfläche in Berührung – die Wärme wird durch den Luftstrom übertragen, wodurch der Bediener über einen kontrollierbaren und einstellbaren Temperaturbereich verfügt.
Bei doppelwandigem Gewebe ist dies der entscheidende Vorteil. Da die Wärme nicht durch direkten Kontakt, sondern über einen Luftstrom zugeführt wird, können die Bediener einen engen Temperaturbereich einstellen, der ausschließlich die äußere Verbindungsschicht aktiviert. Die innere Faserstruktur erreicht niemals die Schmelztemperatur. Das Ergebnis: eine Oberflächenverbindung mit voller Festigkeit und ohne jegliche Kompression der Fasern.
Die Düsentemperatur, der Walzendruck und die Vorschubgeschwindigkeit für Drop-Stitch-Gewebe werden entsprechend der Materialstärke und der Beschichtungsart kalibriert. Diese Parameter variieren je nach Material – überprüfen Sie diese daher vor der Produktion stets anhand von Teststreifen.
Heißkeilschweißen – Wann es sich für gerade Nähte eignet
Beim Heißkeilschweißen wird ein erhitztes Metallelement zwischen die beiden Gewebeoberflächen eingeführt, wodurch die Verbindungstemperatur durch direkten Wärmeleitkontakt erreicht wird. Für gerade, in großer Stückzahl gefertigte Nahtverläufe auf flachem Material – Banner, Planen, lange Plattenverbindungen – ist dieses Verfahren äußerst effizient und liefert gleichbleibende Ergebnisse.
Die Einschränkung bei der Bearbeitung von Schlauchbooten liegt in der Geometrie. Ein Heißkeil kann das gekrümmte Seitenwandnahtprofil eines Paddleboards, Kajaks oder Schlauchboots nicht ohne manuelle Neupositionierung bearbeiten. Bei Produkten, bei denen alle Nähte gerade sind und das Material einlagig ist, bleibt der Heißkeil eine gute Wahl. Bei der Herstellung von doppelwandigen Schlauchbooten ist er jedoch nicht das Werkzeug der ersten Wahl.
Ultraschallschweißen – Eingeschränkte Eignung für doppelwandige Anwendungen
Beim Ultraschallschweißen wird mithilfe hochfrequenter mechanischer Schwingungen Reibungswärme an der Verbindungsstelle erzeugt. Dieses Verfahren eignet sich gut für dünne, gleichmäßige Materialien und wird häufig bei medizinischen Verpackungen und Vliesstoffen eingesetzt. Seine Rolle bei der Herstellung von doppelwandigen Geweben ist spezifisch und begrenzt: zum Schneiden und Heften.
Das Hochfrequenz-Vibrationsverfahren, mit dem sich saubere Verbindungen auf dünnem einlagigem PVC erzielen lassen, kann die Energie nicht effektiv durch die Schichtstruktur von Drop-Stitch-Material leiten, um eine vollwertige strukturelle Naht zu erzielen. Das Ultraschallschweißen ist ein ergänzendes Verfahren im Arbeitsablauf bei doppelwandigen Konstruktionen, nicht jedoch die primäre Schweißmethode.
Schweißen vs. Kleben von doppelwandigem Gewebe – Ein direkter Vergleich
Bei der Bewertung von Fertigungsverfahren taucht immer wieder die Frage auf, ob aufblasbare Produkte geschweißt oder geklebt werden sollten. Die Antwort ist eindeutig: Bei doppelwandigen aufblasbaren Produkten in Serienqualität ist das Schweißen der Branchenstandard.
Das Klebeverfahren hat sich bei Prototypen und sehr kleinen Stückzahlen bewährt, bei denen sich die Investition in Maschinen nicht lohnt. Bei jedem nennenswerten Produktionsumfang spricht die Wirtschaftlichkeitsrechnung in jeder Hinsicht für das Schweißen: Geschwindigkeit, Gleichmäßigkeit, Stückkosten und Produktlebensdauer. Allein die Rücklaufquote bei geklebten Schlauchbooten reicht aus, um den scheinbaren Kostenvorteil des Klebeverfahrens zunichte zu machen.
Die folgende Vergleichstabelle zeigt, warum.
| Faktor | Kleben | Heißluftschweißen |
|---|---|---|
| Nahtfestigkeit | Variabel – hängt von der Art des Klebstoffs, der Oberflächenvorbereitung und der Aushärtungszeit ab | Gleichmäßig – eine hochwertige Schweißnaht ist oft fester als das Grundgewebe selbst, wodurch eine strapazierfähige Klebnaht entsteht |
| Produktionsgeschwindigkeit | Langsam – erfordert Trocknungszeit, Neupositionierung und manuelle Arbeit pro Naht | Schnell – durchgehende Schweißnaht bei Produktionsgeschwindigkeit mit automatischer Walze |
| Absolute Zuverlässigkeit | Gefahr von Mikrolücken, insbesondere an Nahtkanten und in Ecken | Luft- und wasserdichte Naht bei korrekter Einstellung der Parameter |
| Haltbarkeit bei Druckwechselbeanspruchung | Der Klebstoff kann sich im Laufe der Zeit durch wiederholtes Aufpumpen und Entleeren ablösen. | Keine Gefahr der Delaminierung – die Verbindung besteht aus einer Verschmelzung der Grundmaterialien |
| UV-Beständigkeit / Witterungsbeständigkeit | Klebstoffe zersetzen sich unter UV-Einwirkung und bei extremen Temperaturen | Die Schweißnaht verfügt über die volle UV- und Witterungsbeständigkeit des Materials |
| Erforderliche Fachkenntnisse des Bedieners | Hoch – Das Auftragen von Klebstoff ist technikabhängig und lässt sich nur schwer standardisieren | Mäßig – maschinengesteuert; bei geschultem Bediener wiederholbar |
| Langfristige Kosten pro Einheit | Höhere Kosten für Klebstoffe, Nacharbeitsquote und Rücksendungen aufgrund von Ausfällen im Einsatz summieren sich | Skaleneffekte – die Investition in Maschinen macht sich durch geringere Nahtkosten pro Einheit bezahlt |
PVC vs. TPU beim Schweißen von doppelwandigen Geweben – Was Sie wissen müssen
Nicht alle Drop-Stitch-Gewebe sind gleich. Die Außenbeschichtung – PVC (Polyvinylchlorid) oder TPU (thermoplastisches Polyurethan) – bestimmt Ihre Schweißparameter und in manchen Fällen auch Ihre Anforderungen an die Ausrüstung. Fehler bei der Auswahl sind eine der häufigsten Ursachen für Produktionsausschuss, wenn zwischen Materiallieferanten oder Produktlinien gewechselt wird.
PVC-beschichtetes Drop-Stitch-Gewebe
PVC (Polyvinylchlorid) ist die am häufigsten verwendete Beschichtung für Drop-Stitch-Gewebe. Es ist kostengünstig, weltweit weit verbreitet und verhält sich beim Heißluftschweißen mit festgelegten Parametern vorhersehbar. Für die meisten Hersteller von aufblasbaren Freizeitartikeln – Paddleboards, Kajaks, Fitnessmatten für Endverbraucher und Schlauchboote im Einstiegssegment – ist PVC-beschichtetes Drop-Stitch-Gewebe das Standardmaterial.
Das Schweißen von PVC erfordert in der Regel höhere Düsentemperaturen als das von TPU. Das Schweißfenster ist im Vergleich zu TPU relativ großzügig, was die Einarbeitung neuer Bediener erleichtert. Einschränkung: PVC versteift sich bei kalten Temperaturen, was die Leistung bei Produkten beeinträchtigt, die in kalten Klimazonen eingesetzt werden, und es ist nicht für Anwendungen geeignet, die Lebensmittelkontakt oder die Einhaltung gesetzlicher Vorschriften im medizinischen Bereich erfordern.
TPU-beschichtetes Drop-Stitch-Gewebe
TPU (thermoplastisches Polyurethan) ist die hochwertigste Beschichtungsoption. Es ist bei gleicher Dicke leichter als PVC, in einem breiten Temperaturbereich deutlich flexibler und widerstandsfähiger gegen Abrieb und Hydrolyse. Produkte, die in kalten Umgebungen zuverlässig funktionieren, chemischen Einflüssen standhalten oder die Anforderungen an Materialien für medizinische Zwecke erfüllen müssen, werden in der Regel aus TPU-beschichtetem Drop-Stitch-Gewebe hergestellt.
Das Schweißen von TPU erfordert andere Parameter als das von PVC: In der Regel sind niedrigere Düsentemperaturen bei höherem Rollendruck erforderlich, um eine korrekte Verbindung ohne Oberflächenverbrennungen zu erzielen. Das Schweißfenster ist enger, weshalb die Schulung des Bedienpersonals umso wichtiger ist. Die T300 Extreme Curve ist dank ihres SPS-Parameterspeichers sowohl für PVC als auch für TPU geeignet – das Bedienpersonal wählt die Produktrezeptur aus, und die Maschine ruft die geprüften Einstellungen ab, wodurch eine manuelle Parametereinstellung zwischen den Durchläufen entfällt.
Wenn Ihre Produktionslinie beide Beschichtungsarten für verschiedene Produktlinien abdeckt, sind Maschinenflexibilität und Rezepturmanagement unverzichtbare Anforderungen bei der Auswahl Ihrer Anlagen.
Worauf man bei einer Drop-Stitch-Schweißmaschine achten sollte
Dieser Abschnitt richtet sich an Käufer, die bereits bestätigt haben, dass sie eine spezielle Lösung für das Doppelwandschweißen benötigen, und nun verschiedene Anlagen prüfen. Die nachstehenden Entscheidungskriterien leiten sich aus den technischen Anforderungen des Schweißverfahrens ab – nicht aus Marketingformulierungen.
Gebogener Schweißarm für Seitenwandgeometrie
Die Seitenwandnaht eines aufblasbaren Produkts folgt einem gekrümmten Profil. Ein Schweißarm, der sich dieser Geometrie nicht anpassen kann, zwingt den Bediener dazu, das Material bei jeder Krümmung manuell neu zu positionieren – was zu Geschwindigkeitsschwankungen führt, die sich direkt in einer variablen Wärmezufuhr und einer ungleichmäßigen Verbindungsfestigkeit niederschlagen.
Ein speziell angefertigter, gebogener Schweißarm ist für Hersteller von aufblasbaren Produkten der wichtigste Unterschied in der Hardware. Er ermöglicht ein kontinuierliches, unterbrechungsfreies Schweißen über den gesamten Produktumfang hinweg, ohne dass ein Bediener eingreifen muss. Insbesondere bei Paddleboards und Kajaks, bei denen die Seitenwandnaht die längste und strukturell kritischste Naht des Produkts ist, ist diese Fähigkeit unverzichtbar.
Heißluft- und Heißkeil-Heizsysteme
Drop-Stitch-Nähte werden mit Heißluft verschweißt: Die erwärmte Luft erweicht die Beschichtung beider Bahnen, kurz bevor die Walzen sie zusammenpressen, sodass kein erhitzter Teil den Stoff berührt. In den technischen Daten der Maschine ist außerdem ein Heißkeil-Heizsystem für Nähte aufgeführt, bei denen ein beheizter Keil bessere Ergebnisse liefert.
Die Heißluft erreicht Temperaturen von bis zu 730 °C (1.346 °F) und der Heißkeil bis zu 450 °C (842 °F), wobei die Schweißgeschwindigkeiten je nach Material und Nahtbreite bis zu 30 m/min (100 ft/min) betragen können. Die Einstellungen für jedes Material werden auf dem Touchscreen gespeichert, sodass eine geprüfte Schweißnaht bei jedem Durchgang wiederholt werden kann.
Integriertes Ultraschallschneiden und -heften
Eine Maschine, die den Schneide- und Heftvorgang mit dem Schweißablauf kombiniert, macht einen manuellen Handhabungsschritt der Bleche zwischen dem Schneiden und dem Schweißen überflüssig. Die „ ultrasonic cutter “ erfüllt zwei Funktionen in einem einzigen Durchgang: Sie schneidet die Blechkante sauber ab (und versiegelt dabei freiliegende Gewindeenden im selben Arbeitsgang) und bringt eine Heftverbindung mit geringer Energie auf, die das obere und untere Blech vor dem Hauptschweißdurchgang in ausgerichteter Position fixiert.
Ohne diese Integration müssen die Bleche vor dem Schweißen extern festgeklemmt und die Ausrichtung der Gewinde manuell erneut überprüft werden. Jede Verschiebung der Bleche zwischen dem Festklemmen und dem Beginn des Schweißvorgangs führt zu einer falsch ausgerichteten Schweißnaht. Durch das integrierte Schneiden und Heften wird diese Variable vollständig beseitigt.
SPS-/HMI-Parametersteuerung und Rezeptspeicherung
Die Parametersteuerung über SPS (speicherprogrammierbare Steuerung) und HMI (Mensch-Maschine-Schnittstelle) ist beim Doppelwandschweißen eine Produktionsnotwendigkeit und keine Zusatzfunktion. Temperatur, Geschwindigkeit und Walzendruck wirken aufeinander ein – eine Änderung eines Parameters erfordert eine Anpassung der anderen. Manuelle Einstellungen zwischen den Produktionsläufen führen zu Bedienungsfehlern und verursachen Ausschuss während der Einrichtphase.
Eine mit einer SPS ausgestattete Maschine speichert benannte Parameterrezepte für jeden Produkttyp: Wählen Sie „PVC SUP Sidewall – 4 Zoll“ auf dem Touchscreen aus, und die Maschine ruft die geprüften Einstellungen ab. Auch neue Bediener erzielen bereits beim ersten Produktionslauf qualitativ hochwertige Nähte. Erfahrene Bediener gewährleisten über alle Schichten hinweg gleichbleibende Ergebnisse, ohne dass eine manuelle Neukalibrierung erforderlich ist. Bei jedem Produktionsvolumen, das über den Prototypenbau hinausgeht, macht sich die Speicherung von Rezepten durch weniger Ausschuss und schnellere Umrüstzeiten bezahlt.
Installation vor Ort, Schulung und langfristiger Support
Das Schweißen von doppelwandigen Geweben ist ein spezialisierter Prozess. Ein Schweißer, der untätig ist, weil das Team ein Problem mit der Gleichmäßigkeit der Verbindung nicht lösen kann, verursacht pro Tag höhere Kosten als die Installationsgebühr für einen zertifizierten Außendiensttechniker, der die Maschine korrekt einrichtet. Der fortlaufende Kundensupport nach der Installation und die Schulungen tragen dazu bei, die Produktion auf Kurs zu halten. Maschinenanbieter, die eine Installation vor Ort, dokumentierte Bedienerschulungen und einen gut erreichbaren langfristigen Kundendienst anbieten, verkürzen die Zeit von der Maschinenlieferung bis zur Produktion in Serienqualität erheblich.
Ein von der „ Miller Weldmaster “ zertifizierter Außendiensttechniker installiert die „ T300 Extreme Curve Double-Wall “ in Ihrem Betrieb und schult Ihre Mitarbeiter in der Bedienung und Wartung der Anlage sowie in der Herstellung Ihres Produkts. Nach der Installation steht Ihnen Unterstützung per Telefon, durch virtuelle Fehlerbehebung sowie durch vor Ort tätige Techniker zur Verfügung.
Miller WeldmasterDas „ T300 Extreme Curve Double-Wall “ wurde speziell für doppelwandige und Drop-Stitch-Gewebe entwickelt. Siehe die technischen Daten unterT300 Extreme Curve Double-Wall .
Häufige Fehler beim Schweißen von doppelwandigen Geweben – und wie man sie vermeidet
Dies sind die Fehler, die in Produktionsumgebungen auftreten, in denen das Team zwar Erfahrung mit dem Schweißen von Standard-PVC hat, aber noch keine Erfahrung mit doppelwandigem Material. Alle fünf lassen sich mit dem richtigen Prozesswissen vermeiden.
Fehler 1 – Verwendung der Standard-Schweißparameter für flache PVC-Werkstücke
Der häufigste Fehler beim Umstieg auf doppelwandiges Gewebe: Die Bediener übernehmen die Temperatur- und Geschwindigkeitseinstellungen aus ihrer Arbeit mit einlagigem PVC. Die Folgen sind vorhersehbar. Zu niedrige Einstellungen: unzureichende Haftfestigkeit, Nähte, die sich bei der Druckprüfung ablösen. Zu hohe Einstellungen: Fadenkompression, Oberflächenverbrennungen, ein Produkt, das beim Aufblasen strukturell versagt.
Die Korrektur ist ganz einfach: Behandeln Sie jedes neue Material als unbekannt und führen Sie eine Teststreifen-Sequenz durch. Beginnen Sie in der Mitte des für die Beschichtungsart geschätzten Schweißfensters, schweißen Sie einen kurzen Teststreifen, prüfen Sie die Haftung durch Abziehen und passen Sie die Einstellungen nach oben oder unten an. Dokumentieren Sie die überprüften Einstellungen und speichern Sie sie im Rezeptspeicher der Maschine, bevor der erste Produktionslauf beginnt.
Fehler 2 – Überspringen des Ultraschall-Heftschritts
Manche Betreiber versuchen, doppelwandige Paneele ohne vorheriges Heften zu schweißen, wobei sie Klemmen oder manuelles Festhalten einsetzen, um die Ausrichtung zu gewährleisten. Dies funktioniert zwar bei sehr kurzen Testschweißnähten, versagt jedoch im Serientempo.
Bewegungen der Platten während eines Schweißdurchgangs führen zu falsch ausgerichteten Nähten, versetzten Schweißnahtreihen und sichtbaren Unregelmäßigkeiten an den Kanten, die eine Nachbearbeitung erfordern. Bei einem fertigen Paddle-Board ist eine Naht mit ungleichmäßiger Überlappung kein rein optisches Problem – es handelt sich um eine strukturelle Unregelmäßigkeit, die unter dem Aufblasdruck zu einer Konzentration der Spannungen an der Überlappungskante führt. Der Schritt des Ultraschall-Heftschweißens ist für eine gleichbleibende Produktionsqualität unverzichtbar.
Fehler 3 – Fehlausrichtung der Struktur des Innengewindes
Wenn die Nähte der Ober- und Unterseite vor dem Schweißen nicht parallel verlaufen, liegt das aufgeblasene Produkt nicht flach auf. Es verdreht sich. Es wölbt sich. Es kann seine vorgesehene Form verlieren und eine strukturelle Verformung entwickeln, die nach dem Aushärten der Naht nicht mehr korrigiert werden kann. Dies macht sich insbesondere bei Paddleboards und Fitnessmatten bemerkbar, bei denen die Ebenheit der Oberfläche ein direkter Indikator für die Produktqualität ist.
Die Ausrichtungskontrolle – Gewinde parallel, Markierung angebracht, Bleche festgeklemmt – muss vor jedem Heft- und Schweißdurchgang erfolgen, nicht nur vor dem ersten Durchgang der Serienfertigung. Die Gewindeausrichtung bildet die Grundlage für alle Qualitätsmerkmale des Endprodukts.
Fehler 4 – Schweißen von verunreinigtem Gewebe
Öle, die bei der Handhabung entstehen, Trennmittel aus der Stofflagerung und Oberflächenpartikel führen alle zu Haftungsfehlern – selbst wenn die Maschinenparameter korrekt eingestellt sind. Ein verunreinigter Bereich in einer Naht wirkt wie eine Trennschicht und verhindert eine vollständige thermoplastische Verschmelzung. Die Verbindung sieht optisch zwar akzeptabel aus, versagt jedoch unter dem Aufblasdruck an der Stelle der Verunreinigung.
Die Reinigung vor dem Schweißen ist auf Produktionslinien, bei denen manuelle Handhabung Teil des Arbeitsablaufs ist, unverzichtbar. Reinigung mit Isopropylalkohol-Tüchern, vollständige Verdunstung, kein Kontakt mit bloßen Händen an den Klebeflächen nach der Reinigung. Dies verlängert die Bearbeitungszeit pro Plattenpaar um einige Minuten, verhindert jedoch Nacharbeiten und Rücksendungen, die durch eine verunreinigte Schweißnaht entstehen.
Fehler 5 – Einsatz eines Schweißgeräts mit geradem Arm für geschwungene Nähte
Bei einer Schweißnaht an einer gekrümmten Seitenwand mit einem Schweißgerät mit geradem Arm muss der Bediener das Material manuell durch die Kurve führen. Jede manuelle Anpassung verändert die Vorschubgeschwindigkeit. Die Vorschubgeschwindigkeit beeinflusst die effektive Wärmeabgabe pro Längeneinheit der Schweißnaht. Eine variable Wärmeabgabe führt zu einer variablen Haftfestigkeit – eine Schweißnaht, die in den geraden Abschnitten einwandfrei ist, weist jedoch an jedem Kurvenübergang schwächere Bereiche auf.
Wenn Ihr Produkt gekrümmte Nähte aufweist – und das ist bei jedem aufblasbaren SUP, Kajak und Schlauchboot der Fall –, ist ein Schweißgerät mit geradem Arm das falsche Werkzeug. Die Einschränkung liegt in der Bauweise der Maschine, nicht in den Fähigkeiten des Bedieners. Ein Schweißgerät mit gebogenem Arm beseitigt diese Variable vollständig.
Entscheiden Sie sich Miller Weldmaster Sie eine Heißluftschweißmaschine benötigen
Miller Weldmaster stellt Heißluftschweißgeräte für Drop-Stitch-Gewebe her, darunter das Modell „ T300 Extreme Curve Double-Wall “ mit dem „ ultrasonic cutter “, das zur Herstellung von Paddleboards, Kajaks, Schlauchbooten, Turnmatten und Notrutschen verwendet wird. Die Wahl der richtigen Ausrüstung hängt in erster Linie von Ihrem Produkt und Ihrem Produktionsvolumen ab.
Erste Schritte mit „ Miller Weldmaster “:
Schritt 1: Definieren Sie Ihre Anforderungen
Lassen Sie sich von den Experten Miller Weldmasterbei der Ermittlung Ihres Materialbedarfs und Ihres Produktionsvolumens unterstützen.
Schritt 2: Bewerten Sie Ihren Arbeitsplatz
Lassen Sie sich von Miller Weldmaster beraten, welche Platzbeschränkungen bei Ihrer Anwendung bestehen und welche Vorteile die Automatisierung bietet.
Schritt 3: Kontaktieren Sie einen Experten
Wenden Sie sich an die Miller Weldmaster , um die spezifischen Leistungsmerkmale der Maschinen zu besprechen, Vorführungen anzufordern und individuelle Unterstützung zur Optimierung Ihres Schweißprozesses zu erhalten.
Wenn Sie Ihren Stoff nicht auf der linken Seite finden, nehmen Sie bitte Kontakt mit uns auf und teilen Sie uns Ihre Anforderungen an das Schweißen von Stoffen mit.