Acrylic fabric bonding is an industrial process that joins acrylic canvas, awning, and marine fabrics using heat-activated adhesive tape — creating seams that are stronger, more durable, and leak-resistant compared to traditional sewing.
Miller Weldmaster alle Phasen des Verschweißungsprozesses Miller Weldmaster : wie sich Acrylgewebe unter Hitzeeinwirkung verhält, welche Schweißmethode zu Ihrem Produktionsvolumen passt, wie sich verschweißte Nähte im Vergleich zu genähten Alternativen verhalten und wie sich die häufigsten Fehler beim Verschweißen vermeiden lassen. Ganz gleich, ob Sie einen kleinen Markisenbetrieb oder eine Großserienfertigung betreiben – die hier enthaltenen Informationen fließen direkt in Ihre Kaufentscheidung ein.
Acrylic fabric cannot be thermoplastic-welded like PVC because it does not melt and re-fuse — bonding with heat-activated adhesive tape is required instead.
Hot air, hot wedge and impulse welding methods can all activate acrylic bonding tape to create strong, durable seams.
Durch geklebte Acrylnähte werden das Ausbleichen der Fäden, undichte Stellen an den Nadelstichen und eine kurze Lebensdauer der Fäden vermieden – die drei häufigsten Fehlerquellen beim Nähen von Acryl-Canvas.
Die Prozesssteuerung – Temperatur, Druck und Maschinengeschwindigkeit – ist der entscheidende Faktor für die Nahtfestigkeit und die gleichbleibende Qualität in Produktionsumgebungen.
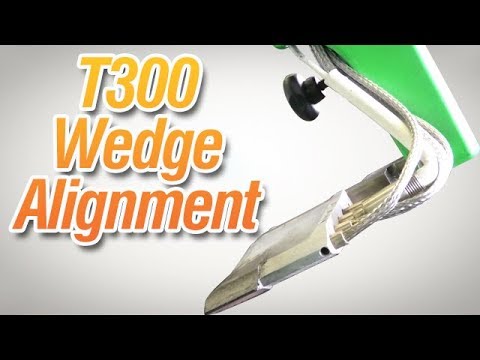
Miller Weldmaster Maschinen Miller Weldmaster , die speziell für die Verklebung von Acryl ausgelegt sind, darunter die Modelle T300 Extreme, Triad Extreme und 112 Extreme.
Was ist das Schweißen von Acrylgewebe?
The industrial process of permanently joining two or more pieces of acrylic fabric using a heat-activated adhesive tape, applied through a controlled welding machine. The result is a seam that is fully sealed, weather-resistant, and structurally superior to traditional sewn seams for most outdoor and marine applications.
Unlike PVC or polyurethane fabrics that melt and re-fuse under direct heat, acrylic fabric needs a heat-activated adhesive tape as the bonding agent — not raw heat — to create a permanent seam. Understanding this distinction is the starting point for anyone selecting a machine or setting process parameters for acrylic production.
Warum Acrylgewebe nicht wie PVC verschweißt werden kann
The core technical distinction: acrylic is a woven synthetic fiber, not a thermoplastic film. PVC and polyurethane fabrics melt under heat and re-fuse when pressure is applied — that is what direct thermoplastic welding exploits. Acrylic fabric does not behave this way. Apply direct heat without an adhesive and you risk glazing or scorching the surface without creating any seam bond. This is the most common misunderstanding buyers bring to the conversation, and it matters because it affects machine selection, tape selection, and every process parameter setting in production.
How Acrylic Adhesives Work
Beim Thermoklebverfahren wird ein laminiertes Klebeband – beidseitig stark klebend – zwischen die beiden Acrylgewebestücke gelegt. Die Schweißmaschine erhitzt das Klebeband, um den Klebstoff zu aktivieren, und der Druck der Kleberollen und -leisten sorgt für die Verbindung. Befolgen Sie bei jedem Produktionsdurchlauf diese Reihenfolge:
- Position laminated bonding tape between the two acrylic fabric pieces, fully seated within the seam allowance.
- Apply controlled heat via the welding method — hot air, hot wedge or impulse — to activate the adhesive at the correct temperature range for acrylic.
- Apply pressure through bonding rollers and bars to consolidate the seam and ensure full contact between the tape adhesive and both fabric surfaces.
- Allow cooling before handling to achieve full bond strength. Pulling a seam before it has cooled is one of the most common causes of weak seams.
Properties of Acrylic Fabric
Acryl erzielt auf den Märkten für Markisen, Schiffsausrüstung und Outdoor-Produkte aufgrund spezifischer Leistungsmerkmale einen Aufpreis. Genau diese Eigenschaften, die es so wertvoll machen, machen auch eine ordnungsgemäße Verklebung entscheidend – eine fehlerhafte Naht an einem Acrylprodukt wirkt sich auf die Leistungsfähigkeit des Gewebes aus, nicht nur auf den Herstellungsprozess.
- UV-Beständigkeit: Beständig gegen Ausbleichen und Oberflächenverschleiß durch längere Sonneneinstrahlung – der Hauptgrund, warum Hersteller von Markisen und Bootszubehör dieses Material empfehlen.
- Feuchtigkeitstransport: Leitet Feuchtigkeit von der Oberfläche ab, ohne sie aufzunehmen, und bewahrt so die strukturelle Integrität in nassen Umgebungen.
- Öl- und Chemikalienbeständigkeit: Bewährt sich zuverlässig in industriellen und maritimen Umgebungen, in denen Verunreinigungen auftreten.
- Hohe Festigkeit und Zugfestigkeit: Hält die Spannung in Markisenrahmen und Beschattungskonstruktionen, ohne sich zu dehnen oder durchzuhängen.
- Witterungsbeständigkeit im Außenbereich: Behält seine strukturelle Integrität auch bei extremen Temperaturen bei, von der Lagerung im kalten Winter bis hin zur direkten Sonneneinstrahlung im Sommer.
Acrylic Fabric Bonding Methods: Comparing Hot Air, Hot Wedge and Impulse Welding
Choosing the right bonding method for acrylic fabric comes down to three variables: your production volume, your typical seam geometry, and the weight of the acrylic material you run. Each method activates the same heat-activated adhesive tape — what differs is how the heat is delivered and how fast the machine can move through a seam. The table below maps each method to the production context it serves best.
The most important thing to understand about the table below: none of these methods involve melting the acrylic fabric itself. Every row describes a mechanism for activating the adhesive tape. The fabric stays intact. The bond forms between the tape and the fabric surface, not between two fabric surfaces fused together.
Machine Settings for Acrylic Bonding: Temperature, Pressure, and Speed
Acrylic fabric requires a lower heat band than vinyl or PVC. The exact range depends on the specific acrylic blend and coating weight, but the guiding principle holds across materials: if you can see surface glazing on the fabric face, the temperature is too high. Reduce heat before increasing speed to compensate.
Die Geschwindigkeit ist entscheidend, da die Verweilzeit – also die Dauer, während der der Stoff an der Klebestelle der Hitze ausgesetzt ist – direkt bestimmt, wie viel Energie der Klebstoff aufnimmt. Bei zu hoher Geschwindigkeit und richtiger Temperatur wird der Klebstoff nicht ausreichend aktiviert. Bei zu niedriger Geschwindigkeit und richtiger Temperatur besteht die Gefahr des Versengens. Das richtige Gleichgewicht lässt sich nicht berechnen, sondern nur durch eine Testnaht ermitteln.
Die Druckeinstellungen beeinflussen, wie gut der aktivierte Klebstoff auf beiden Stoffoberflächen haftet. Bei zu geringem Druck kommt es zu einer unvollständigen Verklebung, insbesondere an den Nahtkanten. Zu starker Druck auf leichte Acryl-Canvas-Stoffe kann das Gewebe verziehen und zu optischen Mängeln am fertigen Produkt führen.
Bevor Sie mit der Serienfertigung einer neuen Stoffcharge beginnen – oder nach jeder Änderung der Maschineneinstellungen – sollten Sie eine Testnaht an einem Reststück desselben Materials anfertigen und einen Schälversuch durchführen, bevor Sie den Produktionslauf starten. Die Anwendungsspezialisten Miller Weldmaster beraten Sie gerne zu den Startparametern für Ihren spezifischen Stoff und Ihr Maschinenmodell.
| Methode | So funktioniert es | Am besten für | Geschwindigkeit | Wichtige Überlegungen |
|---|---|---|---|---|
| Heißluftschweißen | Controlled hot air stream activates adhesive tape between fabric layers | Produktion von Markisen mit geraden Nähten und mittlerem bis hohem Volumen | Mäßig bis schnell | Die Temperaturregelung ist entscheidend – zu hohe Temperaturen führen zu einer Glasurbildung auf der Acryloberfläche |
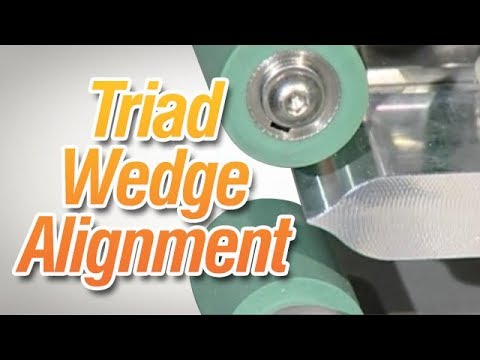
| Heizkeilschweißen | Ein beheizter Metallkeil drückt direkt auf die Gewebeschichten, um die Klebebindungsstelle zu aktivieren | Lange, durchgehende Nähte auf schwerer Acryl-Leinwand | Schnell für Dauerbetrieb | Erfordert eine präzise Ausrichtung der Keile; langsamere Einrichtung bei kleinen Auflagen |
| Impulsschweißen | Ein kurzer, kontrollierter Wärmeimpuls durch das Dichtungselement aktiviert die Klebebindung | Kürzere Nahtlängen, Betriebe mit geringerem Produktionsvolumen, unterschiedliche Nahtgeometrien | Langsamer pro Zyklus, flexibel | Eine gleichbleibende Verweilzeit ist entscheidend für eine reproduzierbare Nahtfestigkeit |
Acrylic Fabric Bonding vs. Sewing: Why Industrial Manufacturers Are Making the Switch
Sewing has been the standard joining method for acrylic canvas for decades. It works — up to a point. At production scale, and across the service life of outdoor and marine products, three specific failure modes consistently push fabricators toward bonded seams. Understanding each one helps explain why the switch from sewing to bonding is not just a process upgrade but a warranty and quality management decision.
The Hidden Costs of Sewing Acrylic: Thread Fade, Needle Holes, and Rework
Das Ausbleichen der Nähfäden ist die häufigste Fehlerursache. Acrylgewebe ist UV-beständig – es behält seine Farbe und strukturelle Integrität auch nach jahrelanger direkter Sonneneinstrahlung. Das gilt jedoch nicht für die Nähfäden. Die Polyester- oder Nylonfäden, die zum Nähen von Acrylgewebe verwendet werden, zersetzen sich schneller als das Gewebe selbst. Das Ergebnis ist ein optisch auffälliger Kontrast: verblasste Nähfäden, die durch intaktes Gewebe verlaufen. Für Markisenhersteller mit Gewährleistungsverpflichtungen ist das Ausbleichen der Nähfäden ein Grund für Reklamationen und nicht nur ein kosmetisches Problem.
Undichtigkeiten an den Nadelstichen sind die zweite Art von Versagen. Jeder Stich hinterlässt eine kleine Öffnung im Stoff. Solange der Faden neu und unbeschädigt ist, füllt er das Loch aus und sorgt für eine angemessene Wasserbeständigkeit. Wenn der Faden durch UV-Strahlung nachlässt, öffnen sich die Löcher. Wasser dringt in die Naht ein – genau das ist die Art von Versagen, die Outdoor- oder Marineprodukte verhindern sollen.
Rework costs compound both problems. Re-sewing an acrylic seam requires removing the old thread, resetting the sewing machine, and running the seam again — with a real risk that the needle holes from the first pass compromise the repair. Running the same seam through a bonding machine after initial validation takes a fraction of the time. At production scale, the labor differential adds up to a meaningful cost per linear foot.
Haftfestigkeit: Was geklebtes Acryl im Vergleich zum Nähen leistet
The industry benchmark for awning and marine seams is 60–80% of base fabric tensile strength. A seam below that range is a warranty risk; a seam at or above it holds for the product's expected service life. Properly bonded acrylic seams with correctly specified heat-activated tape consistently reach this benchmark — and maintain it throughout the product's life because the bond is not subject to UV degradation the way thread is.
Genähte Nähte weisen anfangs zwar ähnliche Festigkeitswerte auf, doch mit der Zeit treten Unterschiede auf. Wenn der Faden sich zersetzt, nimmt die Festigkeit der Naht ab. Bei einer geklebten Naht tritt dieser Zersetzungsprozess nicht auf. Für Hersteller, die für ihre Produkte mehrjährige Garantien gewähren, ist die geklebte Naht die risikominimierende Variante.
| Issue | Genähte Acryl-Nähte | Geklebte Acrylnähte |
|---|---|---|
| Wasserdichtheit der Naht | Durch Nadelstiche beschädigt; zersetzt sich mit der Zeit unter UV-Einwirkung | Fully sealed seam — no needle holes, watertight throughout service life |
| Der Faden verblasst mit der Zeit | Der Faden verliert an Farbe und Festigkeit, bevor der Stoff reißt | Kein Faden – das Aussehen der Naht entspricht der Lebensdauer des Stoffes |
| Undichtigkeiten an Nadelstichen | Jeder Stich ist eine Perforation; verschlimmert sich, wenn der Faden nachlässt | Eliminated — adhesive tape fills and seals the seam line |
| Produktionsgeschwindigkeit | Arbeitsintensiv; hängt von der Geschicklichkeit des Bedieners und der Fadenführung der Maschine ab | Gleichbleibender Durchsatz; die Maschineneinstellungen sorgen für reproduzierbare Ergebnisse |
| Anteil der Nachbearbeitungen an Nähten | Das Nachnähen ist zeitaufwendig und erfordert unter Umständen einen Stoffwechsel | Der Nacharbeitsaufwand ist minimal, wenn die Prozessparameter richtig eingestellt sind |
| Arbeitskosten pro Laufmeter | Höhere Kosten für Garn, Nadelwechsel und Maschinenstillstandszeiten | Im Produktionsmaßstab reduzieren, sobald die Einstellungen validiert sind |
Einsatzbereiche der Acrylgewebeverklebung – Branchen und Anwendungen
Die Branchen, die Acryl-Canvas verwenden, haben eine gemeinsame Betriebsbedingung: langfristige Einwirkung von UV-Strahlung, Feuchtigkeit und mechanischer Beanspruchung. Genau diese Bedingungen führen dazu, dass Nähnähte besonders anfällig für Defekte sind – und dass geklebte Nähte daher besonders wertvoll sind. Nachfolgend sind die wichtigsten Branchen aufgeführt, die Miller Weldmaster mit Lösungen für das Kleben von Acryl Miller Weldmaster .
Markisen und Sonnenschutzkonstruktionen
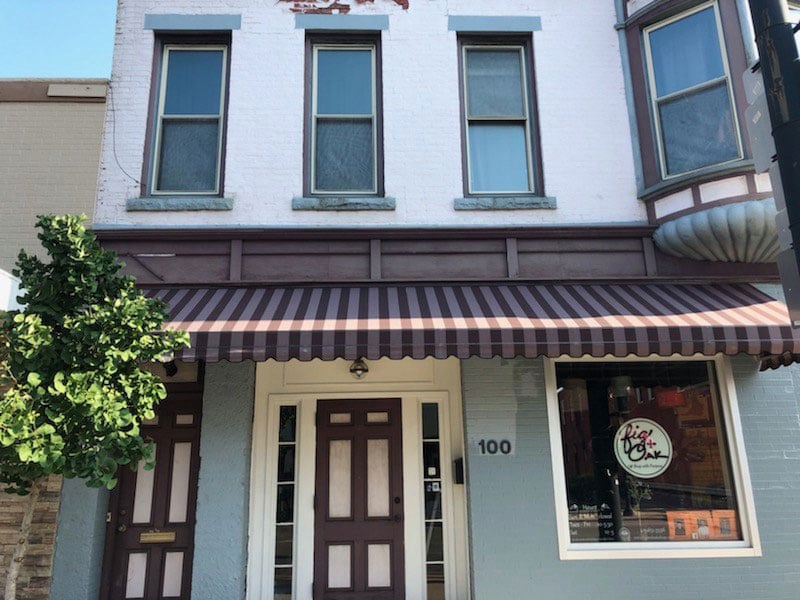
Awning fabrication is one of the main applications for acrylic fabric bonding. A commercial awning stays under UV and rain load for years before it is replaced, and sewn seams often show thread fade and needle hole leaks long before the fabric itself fails, which leads to customer callbacks and warranty claims.
Bonded seams address both failure modes. The awning keeps sealed seams through its service life, the fabricator handles fewer callbacks, and seam quality becomes a selling point when bidding commercial projects. See how four Miller Weldmaster machines transformed production at Lehr Awning in our acrylic awning case study.
Bootsplanen und Bootsabdeckungen
Bei Anwendungen im maritimen Bereich kommen zu der UV- und Feuchtigkeitsbelastung, der Markisen bereits ausgesetzt sind, noch Salzwasser und ständige Biegebelastungen hinzu. Diese Bedingungen beschleunigen den Verschleiß der Fäden stärker als jede andere Umgebung – bei einem genähten Produkt aus Segeltuch für den maritimen Einsatz können unter Bedingungen mit hoher UV-Strahlung und Salzwassersprühnebel bereits innerhalb einer einzigen Bootssaison undichte Nähte entstehen.
Bonded seams maintain watertight integrity across the flex cycles and chemical exposure that marine environments impose. Bimini tops, boat covers, and dodgers are the most common marine products where fabricators make the switch from sewing to bonding — and where the quality difference is most visible to the end customer.
Freizeit im Freien und Möbel
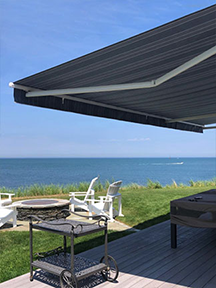
Abdeckungen für Terrassenmöbel, Sonnenschirmbezüge und Kissenhüllen für den Außenbereich sind denselben UV- und Feuchtigkeitseinflüssen ausgesetzt wie Markisen, müssen jedoch zudem den ästhetischen Ansprüchen der Verbraucher genügen. Die Naht ist sichtbar. Bei genähten Nähten an hochwertigen Outdoor-Möbeln kommt es zu Verblassen des Garns und ungleichmäßigen Stichlinien, was beim Käufer den Eindruck von Qualitätsmängeln erweckt, unabhängig davon, ob die Naht tatsächlich versagt hat.
Klebenahtverbindungen wirken optisch aufgeräumt – keine sichtbaren Nahtlinien, keine Verfärbungen durch Fäden. Für Hersteller, die ihre Produkte im Premiumsegment des Outdoor-Freizeitmarktes positionieren, ist der ästhetische Vorteil von Klebenahtverbindungen wirtschaftlich ebenso bedeutend wie der funktionale.
Spezielle industrielle Anwendungen
Beyond traditional outdoor and marine applications, acrylic fabric bonding serves filtration bags, protective covers, and custom industrial enclosures where chemical resistance and seam integrity under mechanical stress are non-negotiable requirements. In these applications, a sewn seam is often disqualified from the specification outright — the perforation risk is incompatible with the containment requirement. Bonded acrylic seams provide the fully sealed surface these applications demand.
Choosing the Right Machine for Acrylic Fabric Bonding
Die Wahl der richtigen Maschine für Ihren Betrieb hängt von drei Faktoren ab: Ihrem Produktionsvolumen pro Schicht, den für Ihre Produkte erforderlichen Nahtgeometrien und dem Gewicht des verwendeten Acrylgewebes. Die nachstehende Übersicht ordnet diese Faktoren den Miller Weldmaster Maschinenkategorien zu. Betrachten Sie diese als Ausgangspunkt für das Gespräch mit einem Anwendungsspezialisten – nicht als endgültige Spezifikation.
Match the Machine to Your Production Volume
Betriebe mit geringem Produktionsvolumen und kleine Werkstätten
For shops bonding shorter runs, varied seam geometries, or a wide mix of acrylic products, impulse welding is typically the right starting point. The lower capital cost matches the production profile, and the flexibility to handle different seam lengths without major setup changes suits shops where no two jobs are identical.
Output profile: impulse machines handle seam lengths from a few inches to several feet, with cycle times that match manual-feed production paces. The key process variable is dwell time — the duration of the heat pulse. Getting that right for your specific tape and fabric combination is a one-time calibration that then produces consistent seams across the run.
Hersteller von Markisen und Bootszubehör für mittlere Stückzahlen
Awning shops and marine canvas fabricators producing at mid-volume — regular production schedules, consistent fabric weights, and long continuous seam requirements — are the natural fit for hot air and hot wedge welding machines. Continuous seam production at consistent speeds is where these machines outperform impulse alternatives on a cost-per-linear-foot basis.
The T300 Extreme and 112 Extreme are Miller Weldmaster's purpose-built solutions for this production profile. Both are calibrated for acrylic bonding — the temperature range, pressure systems, and feed mechanisms are designed for the lower heat requirements and precise speed control that acrylic fabric demands.
Großserien- und automatisierte Fertigungslinien
Manufacturers producing at scale — where the cost of machine downtime and seam rework is measured in production hours, not individual jobs — need machines with higher throughput and automation capability. High-speed hot air and hot wedge machines and automated bonding systems address that requirement.
The Triad Extreme and Miller Weldmaster's custom automation options serve this segment. The focus at this production level is not just machine capability but system integration: how the bonding station fits into the broader production line, what upstream and downstream handling looks like, and how quality control is built into the process rather than applied after it.
Häufige Fehler bei der Acrylklebeverbindung – und wie man sie vermeidet
Bei der Acrylverklebung entstehen bei korrekter Einstellung der Prozessparameter durchweg feste Verbindungen. Ist dies nicht der Fall, lässt sich der Fehler fast immer auf eine von drei Ursachen zurückführen: zu hohe Hitze, unzureichender Druck oder uneinheitliche Einstellungen während eines Produktionslaufs. Jede dieser Fehlerarten lässt sich vermeiden.
Failure Mode 1: Surface Glazing or Scorching
Surface glazing occurs when the temperature setting is too high for the specific acrylic fabric being bonded. Acrylic coatings — particularly the solution-dyed finishes used on premium awning and marine canvas — are sensitive to excess heat. Glazing affects both seam appearance and bond strength, because the adhesive on the tape may over-activate and lose structural integrity before the seam is set.
Prevention: Run a test seam at the lower end of your temperature range before committing to a production run on any new fabric lot. If glazing appears, reduce temperature before increasing speed. Slower speed at a lower temperature is consistently more reliable than faster speed at a higher one for acrylic materials.
Failure Mode 2: Peel Failure at the Seam Edge Due to Surface Energy
Edge peel is the result of insufficient pressure during bonding, or adhesive tape that was not fully seated within the seam allowance before heat was applied. The center of the seam may bond correctly while the edges lift — a failure that becomes visible immediately on peel testing or, worse, in the field after installation.
Prevention: Verify tape placement before feeding material through the machine. Confirm pressure roller settings are within the recommended range for the fabric weight. After the first seam of any production run, conduct a 10-minute peel test — pull the seam apart by hand at the edge — before continuing. If the edge peels cleanly, adjust before proceeding.
Failure Mode 3: Bonding Inconsistency Across a Production Run
Run-to-run inconsistency is the hardest failure mode to diagnose because individual seams may look acceptable while aggregate seam strength varies. The two most common causes are machine settings that drift over a long production run — particularly temperature, which can creep as the machine reaches thermal equilibrium — and fabric lot variation, where different coating weights or acrylic blends require different parameter settings.
Prevention: Calibrate machine settings at the start of each shift, not just at initial setup. When switching to a new material lot, treat it as a new material — run a test seam and validate before full production. Sample seam strength testing throughout a run (not just at the beginning) catches drift before it becomes a quality issue. Miller Weldmaster's service and training programs cover production calibration protocols for each machine model.
Wenn Sie Ihren Stoff nicht in der Liste auf der linken Seite finden, nehmen Sie bitte Kontakt mit uns auf und teilen Sie uns mit, was Sie zum Schweißen von Stoffen benötigen.