
Über Maschinen für Rohrleitungen, Lüftungsanlagen und Schlauchschweißen
Schlauch-, Lüftungs- und Schlauchschweißmaschinen sind Industrieanlagen, die mittels Heißluft- oder Heißkeilschweißen spiralförmige, flexible oder geradnahtige Schlauchprodukte aus thermoplastischen Geweben wie PVC, Polyurethan und Polyethylen herstellen.
Miller Weldmaster stellt Maschinen für alle drei Produkttypen her – Luftkanäle, Lüftungsrohre und Industrieschläuche – und beliefert Hersteller in den Bereichen Landwirtschaft, Bergbau, Klimatechnik, Bauwesen und industrielle Fertigung. Ganz gleich, ob Sie ein kompaktes Heißluftschweißgerät für Klimatechnik-Luftkanalgewebe, eine vollautomatische Spiralluftkanal-Fertigungslinie oder ein Lüftungsrohrsystem mit großem Durchmesser für den Einsatz im Bergbau benötigen: Dieser Leitfaden erklärt, wie diese Maschinen funktionieren, welche Maschine für welche Anwendung geeignet ist und worauf Sie beim Kauf achten sollten.
Miller Weldmaster , das seit 1974 Schweißmaschinen für industrielle Gewebe herstellt und über einen Installations- und Kundendienst in den USA verfügt, unterstützt Hersteller von Luftkanälen von der Inbetriebnahme bis hin zur langfristigen Produktion.
Wichtigste Erkenntnisse
Heißluftschweißen
Beim Heißluftschweißen entsteht eine molekulare Verbindung zwischen thermoplastischen Schichten, wodurch luftdichte Kanalnähte entstehen, die in anspruchsvollen Lüftungsanwendungen besser abschneiden als genähte oder geklebte Alternativen.
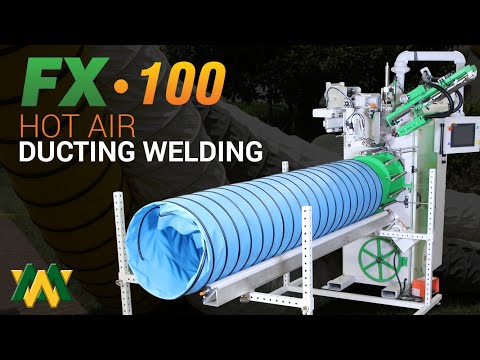
FX100 Schweißmaschine für Spiralrohre
Die „ FX100 “ ist für die kontinuierliche Herstellung von Spiralnähten ausgelegt und kann verstärkte Rohrleitungen mit einem Durchmesser von 2 bis 48 Zoll fertigen.
Drahtverstärkungen und Verschleißstreifen
Die Maschinen „ FX100 “ und „ FX50 “ schweißen den Bewehrungsdraht in die Kanalwand ein und können im selben Produktionsdurchlauf an der Außenseite eine Verschleißleiste anbringen.
Schweißbare Materialien für Rohrleitungen
Zu den schweißbaren Materialien für Rohrleitungen zählen PVC, Polyurethan, Polyethylen und beschichtetes Polyester-Vlies, wobei für jedes Material spezifische Schweißparameter verwendet werden, die als wiederholbare Schweißrezepte gespeichert sind.
Grundlagen zu Rohrleitungs-, Lüftungs- und Schlauchschweißmaschinen
Die drei Produkttypen: Luftkanäle, Lüftungsrohre und Industrieschläuche
Diese drei Produktkategorien basieren auf demselben Kernfertigungsverfahren, unterscheiden sich jedoch hinsichtlich Geometrie, Durchmesserbereich, Werkstoffen und Anforderungen an die Endanwendung.
- Luftkanäle: Flexible oder spiralförmige Luftführungsrohre aus thermoplastisch beschichtetem Gewebe. Einsatzbereiche: Luftverteilung in HLK-Anlagen, Belüftung in der Landwirtschaft und Luftführung auf Baustellen. In der Regel handelt es sich um PVC- oder Polyurethan-beschichtetes Gewebe, das in einer Vielzahl von Durchmessern hergestellt wird.
- Belüftungsrohre: Dickwandige Gewebeschläuche, die zur Belüftung von Bergwerken, Tunneln und zur großtechnischen Abluftführung eingesetzt werden. Sie erfordern häufig sehr große Durchmesser, eine hohe strukturelle Festigkeit und in manchen Anwendungsfällen integrierte Drahtverstärkungen oder Befestigungsösen.
- Industrieschläuche: Verstärkte Schläuche für die Staubabsaugung, die Absaugung an CNC-Maschinen, den Transport von Flüssigkeiten und spezielle industrielle Anwendungen. Die Materialien werden häufig aufgrund ihrer Abriebfestigkeit (Polyurethan) oder Chemikalienbeständigkeit (PVC) ausgewählt, und eine Drahtverstärkung ist üblich.
Warum thermoplastisches Schweißen und nicht Metallumformung?
Flexible Gewebekanäle unterscheiden sich grundlegend von starren Blechkanälen. Sie werden aus Rollen mit thermoplastisch beschichtetem Gewebe – PVC, Polyurethan, Polyethylen oder Polyester-Vlies – hergestellt, das verschweißt werden muss und nicht gebogen oder verfalzt werden darf. Maschinen zur Herstellung von Metallkanälen (Spiralformmaschinen, Falzmaschinen, Plasmaschneider) finden in diesem Bereich keine Anwendung.
Das Heißluftschweißen ist das vorherrschende Verfahren, da es auf der thermoplastischen Beschaffenheit der Beschichtung basiert. Wenn die Beschichtung die richtige Temperatur erreicht, fließt sie und verbindet sich unter Druck mit der darunterliegenden Schicht. Die so entstehende Naht ist eine einzige verschmolzene thermoplastische Masse – keine mechanische Verbindung und keine Klebeverbindung.
Dies ist für den Endanwendungsbereich von Bedeutung: Eine Schweißnaht an einem Belüftungsrohr für den Bergbau bleibt auch unter den für den Untertageeinsatz typischen Bedingungen – wiederholte Biegung, Druckwechsel und raue Behandlung – dicht. Eine Nähnaht weist Nadellöcher auf. Eine Klebenähte kann sich ablösen.
Branchen, in denen Schweißmaschinen für flexible Luftkanäle und Schläuche zum Einsatz kommen
Flexible thermoplastische Rohr- und Schlauchprodukte sind in einer Vielzahl von Branchen unverzichtbare Komponenten, und Miller Weldmaster bietet spezielle Lösungen für das Schweißen von Rohrleitungen, Lüftungssystemen und Schläuchen zur Unterstützung dieser Anwendungen. In der Landwirtschaft werden sie für die Belüftung und die Lagerung von Erntegut eingesetzt. Im Bergbau sind sie für die Zufuhr von Frischluft in unterirdische Stollen unerlässlich. In der HLK-Fertigung kommen sie für die flexible Luftverteilung in Wohn- und Gewerbegebäuden zum Einsatz. Industrieanlagen benötigen sie für die Staubabsaugung, die Rauchgasabsaugung und die Prozessluftführung.
Jede Branche stellt spezifische Anforderungen an das Kanalprodukt – und damit auch an die Maschine, mit der es hergestellt wird. Das Verständnis dieser Anforderungen ist der Ausgangspunkt für die Auswahl der richtigen Schweißausrüstung.
Landwirtschaft
Zu den Anwendungen in der Landwirtschaft zählen die Belüftung von Getreidelagern, Belüftungssysteme für Gewächshäuser und die Belüftung von Stallungen. Flexible Gewebeschläuche werden in diesen Umgebungen aufgrund ihres geringen Gewichts, ihrer Feuchtigkeitsbeständigkeit und ihrer Eignung für die Verlegung in engen Räumen bevorzugt.
Landwirtschaftliche Luftkanäle erfordern in der Regel Optionen mit variablen Durchmessern, um unterschiedlichen Stall- oder Lagergrößen gerecht zu werden, sowie UV-beständige Materialqualitäten für Anwendungen im Außenbereich oder bei starker Lichteinstrahlung. Die Produktionsmengen bei der Herstellung landwirtschaftlicher Luftkanäle liegen oft im mittleren bis hohen Bereich, weshalb eine gleichbleibende Nahtqualität über lange Produktionsserien hinweg eine wichtige Maschinenfunktion darstellt.
Bergbau und Untertagebelüftung
Die Belüftung von Bergwerken gehört zu den anspruchsvollsten Anwendungsbereichen für Schweißmaschinen für flexible Luftkanäle. Untertägige Stollen erfordern einen kontinuierlichen Luftstrom, um gefährliche Gase zu verdünnen und abzuführen, die Temperatur zu regulieren und atembare Bedingungen für die Arbeiter aufrechtzuerhalten. Belüftungsrohre in dieser Umgebung müssen sehr große Durchmesser – die manchmal einen Meter überschreiten –, eine raue Behandlung während der Installation und einen anhaltenden Luftdruck über lange Tunnelstrecken hinweg aushalten.
Bei der Herstellung von Belüftungsrohren für den Bergbau ist eine Drahtverstärkung Standard. Die Drahtspirale verleiht dem Rohr strukturelle Festigkeit, sodass es seinen kreisförmigen Querschnitt auch dann beibehält, wenn es an der Stollen Decke aufgehängt ist. Verschleißstreifen an der Außenseite schützen das Rohr an Verankerungspunkten und Kontaktstellen.
Die Steigerung der Produktionseffizienz durch automatisiertes Schweißen ist in dieser Anwendung erheblich: Der „ FX100 “ von Miller Weldmaster schweißt Nähte mit einer Geschwindigkeit von bis zu 18 Metern (60 Fuß) pro Minute, während der „ FX50 “ je nach Anwendung und Material bis zu 10 Meter (30 Fuß) pro Minute schafft. Dies senkt die Kosten pro Meter und verbessert die Fähigkeit des Herstellers, große Aufträge termingerecht zu erfüllen.
Gebäude- und Klimatechnik sowie Hochbau
Flexibles Gewebe für Lüftungskanäle wird in großen Mengen für Luftverteilungssysteme in Wohn- und Gewerbegebäuden hergestellt. Das thermoplastisch beschichtete Gewebe wird in der Regel zu flachen Platten oder Spiralrohren verschweißt, die an starre Kanäle angeschlossen werden, von Verteilerkammern abzweigen oder als flexible Verbindungsstücke zwischen festen Kanalabschnitten dienen.
In HLK-Anwendungen ist eine gleichbleibende Nahtqualität von entscheidender Bedeutung, da undichte Kanalnähte die Anlageneffizienz verringern, die Energiekosten erhöhen und zu Beschwerden hinsichtlich des Raumkomforts führen. Eine geschweißte Naht verhindert den Verschleiß des Fadens, das Versagen des Klebstoffs und Luftleckagen durch Nadelstiche, die bei genähten oder geklebten Kanälen im Laufe der Zeit auftreten können. Das Heißluftschweißgerät T300 ist eine beliebte Wahl für diese Anwendung: die Großserienfertigung von beschichtetem und laminiertem thermoplastischem HLK-Kanalgewebe mit in Rezepturen gespeicherten Schweißparametern, die dem Bediener eine gleichbleibende Wiederholbarkeit über alle Schichten hinweg gewährleisten.
Industrielle Staubabsaugung und Rauchabsaugung
Industrieschläuche für die Staubabsaugung, die Absaugung an CNC-Maschinen sowie die Beseitigung von Dämpfen und Rauch aus industriellen Prozessen werden aus thermoplastischen Geweben hergestellt, die aufgrund ihrer Abriebfestigkeit und chemischen Beständigkeit ausgewählt wurden. Polyurethan ist aufgrund seiner hervorragenden Verschleißfestigkeit und Flexibilität bei niedrigen Temperaturen das bevorzugte Material für Anwendungen mit hohem Abrieb – Staubabsaugung in der Holz- und Metallbearbeitung sowie im Zuschlagstoffumschlag. Abluftkanäle entfernen zudem Feuchtigkeit und Schadstoffe aus Innenräumen und sind besonders wichtig, wenn verunreinigte Luft direkt an der Quelle aufgefangen werden muss.
PVC ist das gängigere Material für industrielle Allzweck-Belüftungsschläuche, bei denen chemische Beständigkeit und Wirtschaftlichkeit die wichtigsten Anforderungen sind. Beide Materialien sind mit den Heißluftschweißgeräten von Miller Weldmaster kompatibel, und dank der Speicherung von Schweißrezepturen können Bediener zwischen den Materialien wechseln, ohne die Einstellungen jedes Mal neu einstellen zu müssen.
Luft- und Raumfahrt sowie Spezialanwendungen
Flexible Luftkanäle für die Luft- und Raumfahrt erfordern engere Maßtoleranzen, spezifische Materialzertifizierungen und Qualitätsstandards für die Naht, die über die allgemeinen industriellen Anforderungen hinausgehen. Dank der präzisen Temperaturregelung, des variablen Drahtabstands und der konfigurierbaren Drahtformungsfunktion eignet sich der „ FX100 “ ideal für die Herstellung von Luftkanälen für die Luft- und Raumfahrt, bei der die Konsistenz der Geometrie und die Integrität der Naht von entscheidender Bedeutung sind.
Das Heißluftschweißverfahren für Luftkanäle
Das Schweißen von Luftkanälen mit Heißluft erfolgt nach einem einheitlichen Ablauf, unabhängig davon, ob es sich um die kompakte T300 für HLK-Kanäle oder um die „ FX100 “ für die automatisierte Herstellung von Spiralkanälen handelt:
- Materialzuführung: Das thermoplastische Gewebe wird von einer Abwickelrolle mit Spannungsregelung zugeführt, um während des gesamten Schweißvorgangs eine gleichmäßige Materialpositionierung zu gewährleisten.
- Erwärmung: Eine beheizte Luftdüse leitet präzise geregelte Heißluft auf die thermoplastische Oberfläche und erhöht so die Beschichtungstemperatur in der Schweißzone – dem Bereich, in dem der Thermoplast fließt und verklebbar wird.
- Druck: Druckwalzen üben eine gleichmäßige Kraft auf die aufgeweichten Oberflächen aus, pressen diese zusammen und lösen so die molekulare Verbindung zwischen den Schichten aus.
- Abkühlung: Die Klebefuge kühlt nach dem Durchlaufen der Druckzone schnell ab und verfestigt sich zu einer durchgehenden Schweißverbindung.
- Spiralbahn (für Maschinen der FX-Serie): Bei der Herstellung von Spiralrohren verläuft der Schweißvorgang spiralförmig, während sich das Material auf dem Formdorn dreht. Der Drahtformer formt gleichzeitig den Verstärkungsdraht auf den richtigen Spiraldurchmesser und führt ihn in die Schweißzone ein.
Temperatur, Geschwindigkeit und Druck sind die drei Variablen, die die Schweißnahtqualität bestimmen. Die Maschinen von Miller Weldmaster speichern diese Einstellungen als benannte Schweißrezepte, sodass Bediener die genauen Parameter für ein bestimmtes Material und Produkt abrufen können, ohne dass zwischen den Durchläufen eine manuelle Neuanpassung erforderlich ist.
Warum das Nahtschweißen den Alternativen durch Nähen oder Kleben überlegen ist
Geschweißte Kanalnähte sind luftdicht: Sie weisen keine Nadellöcher auf und es gibt keine Klebeschicht, die versagen könnte, sodass sie bei Biegebelastung, UV-Einwirkung und chemischer Beanspruchung widerstandsfähiger sind als genähte oder geklebte Nähte.
Käufer, die Rohrschweißmaschinen in Betracht ziehen, kommen häufig aus Betrieben, in denen die Rohrprodukte derzeit genäht oder geklebt werden. Der Leistungsunterschied zwischen geschweißten und nicht geschweißten Nähten ist erheblich und verstärkt sich im Laufe der Lebensdauer des Produkts.
- Im Vergleich zum Nähen: Beim industriellen Nähen entstehen bei jedem Stich Nadelstiche. In einer luftdichten Rohrleitung stellt jedes Loch eine potenzielle Leckstelle dar. Außerdem wird der Faden durch UV-Strahlung, Kontakt mit Chemikalien und wiederholte Biegung geschwächt – allesamt Faktoren, die in der Landwirtschaft, im Bergbau und in der Industrie häufig vorkommen. Eine Schweißnaht weist keine Löcher und kein zerfallbares Befestigungselement auf.
- Im Gegensatz zur Klebeverbindung: Klebeverbindungen beruhen auf einer chemischen Grenzfläche zwischen dem Klebstoff und dem Untergrund. Temperaturwechsel, chemische Einwirkungen und mechanische Beanspruchung können diese Grenzfläche im Laufe der Zeit schwächen. Eine thermoplastische Schweißnaht ist keine Grenzfläche – es handelt sich um eine einzige Zone aus verschmolzenem Material. Es gibt kein separates Bindemittel, das versagen könnte.
- Nahtfestigkeit: Eine ordnungsgemäß ausgeführte Heißluftschweißnaht an kompatiblen thermoplastischen Materialien ergibt eine Naht, deren Festigkeit der des Grundgewebes entspricht oder diese sogar übertrifft.
Einbau von Drahtverstärkungen und Verschleißstreifen
Die Drahtverstärkung wird direkt in den Schweißprozess der Rohrleitungen integriert – sie wird nicht in einem separaten Schritt hinzugefügt. Bei den Modellen „ FX100 “ und „ FX50 “ biegt ein Hochleistungs-Drahtformer den Verstärkungsdraht während der Rohrformung auf den richtigen Spiraldurchmesser. Der Draht wird in den Bereich der Spiralnaht eingeführt, sodass er im Schweißprozess in einem einzigen durchgehenden Durchgang in die Rohrwand eingekapselt wird.
Verschleißstreifen – Streifen aus strapazierfähigerem Material, die an stark beanspruchten Stellen an der Außenseite des Rohrs angebracht werden – können ebenfalls im selben Fertigungsdurchlauf aufgebracht werden. Bei Belüftungsrohren für den Bergbau, die über unebene Böden gezogen oder an Deckenankern befestigt werden, verlängern Verschleißstreifen die Lebensdauer erheblich, ohne dass ein zweiter Fertigungsschritt erforderlich ist.
Miller Weldmaster Maschinen zum Schweißen von Rohrleitungen, Lüftungskanälen und Schläuchen
Miller WeldmasterDas Maschinenangebot für die Kanalfertigung deckt alle drei Produkttypen ab – flache HLK-Kanalgewebe, flexible, verstärkte Spiralkanäle und Lüftungsrohre mit großem Durchmesser – sowohl auf Standard- als auch auf vollautomatischer Produktionsebene. Welche Maschine für einen bestimmten Arbeitsgang die richtige ist, hängt von der Produktgeometrie, dem Durchmesserbereich, dem Produktionsvolumen und davon ab, ob eine Drahtverstärkung erforderlich ist.
Miller WeldmasterZu den Rohrschweißmaschinen gehören die FX100 Schweißmaschine für flexible Spiralrohre (verstärkte Rohre von 2 bis 48 Zoll), die FX50 Schweißmaschine für große flexible Luftkanäle (ab 15 Zoll, mit Verschleißstreifen), die Moduline Ducting automatisierte Lüftungskanal-Fertigungslinie (verschweißt Platten, bringt T-Klebeband an, fügt Ösen ein und schneidet auf Länge), den T300 Flex Heißluft- und Heißkeilschweißgeräte für HLK-Kanalstoffe, das Seamvision Infrarot-Nahtprüfsystem sowie die Hochleistungs-Aufwickelmaschine GRW2400. Komplette automatisierte Fertigungslinien finden Sie auf der Seite zur automatisierten Produktion flexibler Luftkanäle, und jede Luftkanalmaschine ist in der Maschinensuche zu finden.
FX100 — Schweißmaschine für flexible Spiralrohre
Das FX100 ist ein automatisiertes Heißluftschweißsystem, das speziell für die kontinuierliche Herstellung von Spiralnähten in flexiblen, verstärkten Luftkanälen und industriellen Lüftungsschläuchen entwickelt wurde. Es vereint Materialhandhabung, Spiralformung, Drahteinführung und Nahtschweißen in einem einzigen automatisierten Prozess – und produziert so luftdichte Spiralkanäle mit Produktionsgeschwindigkeiten, die manuelle Verfahren nicht erreichen können.
Der „ FX100 “ ist die richtige Maschine für Hersteller, die flexible HLK-Kanäle, Belüftungsschläuche für die Landwirtschaft sowie Industrieschläuche mit mittlerem bis großem Durchmesser in gleichbleibenden Stückzahlen produzieren; der Leitfaden „FX100 “ zum Kanalschweißgerät erläutert, wie es die Herstellung flexibler Kanäle optimiert. Zu den wichtigsten Funktionen gehören:
- Durchmesserbereich: 2" bis 48"
- Variabler Drahtdurchmesser und Drahtabstand: Einstellbar, um unterschiedlichen Bewehrungsspezifikationen gerecht zu werden, ohne dass eine Umrüstung der Anlage erforderlich ist
- Schwerlast-Drahtbiegemaschine: Geeignet zum Biegen von Draht mit einem Durchmesser von bis zu 0,250" für eine Vielzahl von Endprodukten
- Abführsystem: Verarbeitet verschiedene Kanalstreckenlängen direkt nach dem Verlassen der Maschine und reduziert so den Arbeitsaufwand für das Bedienpersonal
- Steuerung der Gewebespannung: Gleichmäßige Materialführung bei unterschiedlichen Gewebegewichten und -breiten
- Individuelle Konfiguration: Kann an spezifische Anwendungsanforderungen angepasst werden
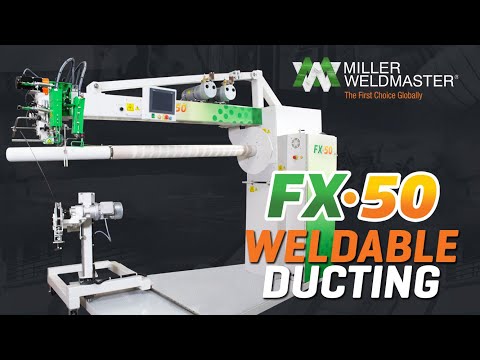
FX50 — Schweißmaschine für große flexible Rohrleitungen
Die FX50 ist für flexible, verstärkte Luftkanäle mit großem Durchmesser ausgelegt und schweißt Rohre ab 15 Zoll mit optionaler Integration von Verschleißstreifen. Während die FX100 einen breiten Durchmesserbereich für Spiralrohre mit hohem Automatisierungsgrad abdeckt, zielt die FX50 auf den Bereich der Hochleistungs- und Großformate ab – Belüftungsrohre für den Bergbau, große industrielle Abluftkanäle und verstärkte Schläuche mit Durchmessern, die über die typischen Spezifikationen für flexible HLK-Luftkanäle hinausgehen.
Die Integration von Verschleißstreifen ist eine zentrale Funktion des „ FX50 “. Bei Lüftungsrohren für den Bergbau, die während der Installation und im Betrieb Abrieb ausgesetzt sind, macht ein direkt an der Maschine aufgebrachter Verschleißstreifen einen separaten Nachbearbeitungsschritt überflüssig. Das „ FX50 “ übernimmt diesen Schritt direkt im Produktionsprozess und gewährleistet so einen kontinuierlichen Produktionsdurchsatz.
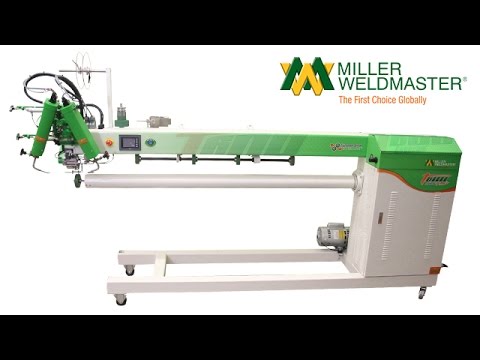
T300 – Heißluftschweißgerät für HLK-Kanaleinbaustoffe
Der T300 ist ein Präzisions-Heißluftschweißgerät, das für die Großserienfertigung von beschichteten und laminierten thermoplastischen HVAC-Kanalgeweben entwickelt wurde. Es erzeugt flache und überlappende Nähte ohne Faden oder Klebstoff und ist damit die richtige Maschine für Hersteller, die flache Kanalplatten, Kanalauskleidungsabschnitte und flexible Kanalverbinder mit überlappenden Nähten produzieren.
Der T300 unterstützt sowohl Heißluftschweißen als auch Heißkeilschweißen und bietet dem Bediener somit Flexibilität bei unterschiedlichen Materialarten und Nahtgeometrien. Unser Artikel über das Heißluftschweißgerät T300 für HLK-Kanalstoffe zeigt, wie Hersteller es in der Produktion einsetzen. Die Speicherung von Schweißprogrammen ist eine zentrale Funktion: Die Bediener speichern die richtige Kombination aus Temperatur, Geschwindigkeit und Druck für ein bestimmtes Material und können diese zu Beginn jedes Durchlaufs sofort abrufen. Dadurch werden Schwankungen bei der Einrichtung vermieden, die in Produktionsumgebungen mit vielen Schichten zu Uneinheitlichkeiten bei der Nahtqualität führen.
Die Version „ T300 Flex “ verfügt über einen Präzisionsschweißkopf und einen einstellbaren Heizkopf für höhere Genauigkeit bei anspruchsvollen Materialien. Für Hersteller von HLK-Kanalsystemen, die mehrere Produktlinien mit unterschiedlichen Materialspezifikationen betreiben, sorgen die Speicherung von Rezepturen und der Dual-Schweißmodus für eine deutliche Verkürzung der Umrüstzeiten und eine Verringerung des Qualitätsrisikos zwischen den einzelnen Produktionsläufen.
Maßgeschneiderte automatisierte Lösungen für Rohrleitungssysteme und Lüftungsanlagen
Bei großvolumigen Schlauchfertigungsprozessen – wie beispielsweise Belüftungsschlauchleitungen für den Bergbau, die Herstellung von Spezialschläuchen oder integrierte Schneide- und Ösen-Systeme – sind häufig Produktionskapazitäten erforderlich, die über die Möglichkeiten standardmäßiger Maschinenkonfigurationen hinausgehen; Miller Weldmaster fertigt hierfür maßgeschneiderte Verarbeitungsanlagen. Miller Weldmaster entwickelt kundenspezifische automatisierte Lösungen, die Gewebeabwickler, automatische Längensteuerung, Öseneinlage während des Produktionsprozesses, Mehrkopf-Schweißkonfigurationen und automatisches Abschneiden zu einer einzigen durchgängigen Produktionslinie vereinen.
Das Ergebnis ist ein System, das an einem Ende Rohstoffrollen aufnimmt und am anderen Ende fertige, vermessene und auf Länge zugeschnittene Kanalprodukte ausgibt – mit gleichbleibenden Schweißparametern, minimalem Bedienereingriff und ohne separate Nachbearbeitungsschritte.
Sind Sie bereit, die richtige Maschine für Ihre Anwendung mit Luftkanälen, Lüftungsrohren oder Schläuchen zu finden? Wenden Sie sich an einen Vertriebsingenieur von Miller Weldmaster oder vereinbaren Sie eine virtuelle Vorführung.
Die Wahl der richtigen Maschine: Ein Leitfaden für Käufer
Wählen Sie die passende Maschine für den von Ihnen hergestellten Luftkanal: die „ FX100 “ für drahtverstärkte Spiralkanäle von 2 bis 48 Zoll, die „ FX50 “ für Luftkanäle mit großem Durchmesser ab 15 Zoll mit Verschleißstreifen, die „T300“ für Nähte an flachen HLK-Luftkanälen sowie eine maßgeschneiderte automatisierte Anlage wie die „ Moduline Ducting “ für Lüftungsrohre in großen Stückzahlen.
| Produkttyp | Typisches Material | Empfohlenes Gerät | Am besten für |
|---|---|---|---|
| Flexibler Spiralkanal (kleiner bis mittlerer Durchmesser) | PVC, Polyurethan, beschichtetes Polyester-Vlies | FX100 | Flexible Lüftungsrohre für die Klimatechnik, Lüftungsschläuche für die Landwirtschaft, Industrieschläuche – kontinuierliche, automatisierte Spiralfertigung |
| Verstärkter Kanal mit großem Durchmesser / Hochleistungs-Lüftungsrohr | Schweres PVC, Polyethylen, verstärktes Gewebe | FX50 | Bergwerksbelüftung, große industrielle Abluftkanäle – großer Durchmesser mit integrierten Verschleißstreifen |
| Flaches / laminiertes Gewebe für HLK-Kanäle (Nahtstellen der Platten) | Beschichtetes thermoplastisches Gewebe, mit PVC laminiert | T300 | Herstellung von HLK-Kanalplatten, Verschweißen von Kanalauskleidungen, Anwendungen mit Flachnähten in Großserienfertigung |
| Kontinuierliche Großserienfertigung / kundenspezifische Fertigungslinie | Jedes thermoplastische Kanalgewebe | Maßgeschneiderte automatisierte Lösung | Belüftungsrohrleitungen für den Bergbau, Herstellung von Spezialschläuchen, integrierte Durchführungs- und Absperrsysteme |
So wählen Sie einen Schweißautomaten für Rohrleitungen aus
Neben der Abstimmung der Maschine auf den Produkttyp sollten Einkäufer beim Vergleich verschiedener Optionen für Rohrleitungsschweißanlagen die folgenden Kriterien berücksichtigen:
Schritt 1 – Abdeckung des Durchmesserbereichs
Vergewissern Sie sich, ob die Maschine Ihren gesamten Produktgrößenbereich abdecken kann, ohne dass separate Maschinen oder umfangreiche Umrüstungen erforderlich sind. Prüfen Sie die minimalen und maximalen Durchmesser, die in einer einzigen Rüstung gefertigt werden können. Dies gewährleistet eine effiziente Produktion ohne Ausfallzeiten für Nachjustierungen.
Schritt 2 – Einbau der Drahtbewehrung
Wenn Ihr Produkt eine Drahtverstärkung erfordert – wie dies bei den meisten Belüftungsrohren für den Bergbau und vielen Industrieschläuchen der Fall ist –, sollte die Maschine das Einbringen des Drahtes in den Produktionsprozess integrieren, anstatt dies als separaten Arbeitsschritt durchzuführen. Diese Integration verbessert den Durchsatz erheblich und senkt die Arbeitskosten. Maschinen mit integrierter Drahtverstärkung rationalisieren die Produktion, indem sie Formgebung, Drahtzuführung und Schweißen zu einem kontinuierlichen Arbeitsgang vereinen, was die Effizienz und die Produktkonsistenz erhöht.
Schritt 3 – Materialverträglichkeit
PVC, Polyurethan und Polyethylen erfordern unterschiedliche Schweißtemperaturbereiche und Druckeinstellungen. Das Verständnis der Grundlagen des Schweißens von Thermoplasten trägt dazu bei, dass diese Parameter korrekt festgelegt werden. Einige Materialien für Luftkanäle, wie beispielsweise PTFE-beschichtete Glasfaser, sind keine Thermoplaste und können nicht mit Heißluft geschweißt werden. Überprüfen Sie daher vor der Auswahl einer Maschine alle Materialien in Ihrem Sortiment.
Schritt 4 – Produktionsgeschwindigkeit und Automatisierungsgrad
Für kleine bis mittlere Produktionsmengen bieten halbautomatische oder Standardmaschinen die beste Kapitaleffizienz. Vollautomatische Systeme sind bei der kontinuierlichen Großserienfertigung kostengünstiger, da sie bei minimalem Bedienereingriff niedrigere Kosten pro Meter erzielen. Wählen Sie den Automatisierungsgrad entsprechend Ihrem spezifischen Produktionsvolumen und Ihren betrieblichen Anforderungen aus.
Schritt 5 – Verfügbarkeit von Service und Support
Industrielle Schweißgeräte stellen erhebliche Kapitalinvestitionen dar und sind für den langfristigen Einsatz konzipiert. Stellen Sie sicher, dass Installationsunterstützung, Bedienerschulungen, die Verfügbarkeit von Ersatzteilen und ein kontinuierlicher Kundendienst inbegriffen oder leicht zugänglich sind. Ein in den USA ansässiger Service- und Supportdienst kann im Vergleich zur internationalen Beschaffung die Reaktionszeiten verkürzen und Risiken in der Lieferkette minimieren.
Materialien für die Herstellung von flexiblen Luftkanälen und Lüftungsschläuchen
PVC, Polyurethan, Polyethylen und beschichtetes Polyester-Vlies sind die vier thermoplastischen Werkstoffe, die am häufigsten für geschweißte Kanäle und Schläuche verwendet werden. Alle vier werden mit Heißluft verschweißt; Polyethylen kann zudem auch mit einem Heißkeil verschweißt werden.
| Material | Häufige Anwendungsbereiche für Sammelkanäle | Wichtigste Eigenschaften | Verfahren zum Schweißen |
|---|---|---|---|
| PVC (Polyvinylchlorid) | Flexible Lüftungsrohre für Heizungs-, Lüftungs- und Klimatechnik, Bergwerksbelüftung, landwirtschaftliche Belüftung, allgemeine industrielle Rohrleitungen | Kostengünstig, flexibel in einem breiten Temperaturbereich, gute chemische Beständigkeit, in beschichteter Gewebebearbeitung weit verbreitet | Heißluftschweißen |
| Polyurethan (PU) | Industrieller Absaugschlauch, abriebfeste Absaugleitung, CNC-Absaugschlauch | Hervorragende Abriebfestigkeit, Flexibilität bei niedrigen Temperaturen, Chemikalienbeständigkeit, längere Lebensdauer bei Anwendungen mit hohem Verschleiß | Heißluftschweißen |
| Polyethylen (PE) | Bewässerung und Belüftung in der Landwirtschaft, Allzweckschläuche, Anwendungen mit Feuchtigkeitskontakt | Leichte, feuchtigkeitsbeständige und UV-beständige Typen erhältlich, kostengünstiger als Polyurethan | Heißluft- oder Heißkeilschweißen |
| Polyester-Vliesstoff (beschichtet) | Zuluftkanal, leichtes Lüftungsrohr, industrielle Luftverteilung | Leicht, reißfest, kompatibel mit PVC- oder Polyurethan-Beschichtungen, gutes Zugfestigkeits-Gewichts-Verhältnis | Heißluftschweißen |
Automatisierung Ihrer Schlauch- und Leitungsfertigung
Das manuelle Schweißen flexibler Luftkanäle ist von Natur aus arbeitsintensiv, in der Geschwindigkeit begrenzt und unterliegt Schwankungen. Ein Bediener führt den Schweißbahnverlauf, reguliert die Materialspannung und überwacht die Temperatur durch visuelle Kontrolle. Bei geringen Stückzahlen ist dies praktikabel. Bei mittleren bis hohen Stückzahlen steigen die Arbeitskosten pro Meter Luftkanal, die Ausschussquote aufgrund ungleichmäßiger Schweißnähte führt zu Materialverschwendung, und die Produktionskapazität wird dadurch begrenzt, wie schnell eine Person arbeiten kann.
Die Automatisierung löst alle drei Einschränkungen gleichzeitig, wie die automatisierten Fertigungslinien für Spiralrohre von Miller Weldmaster zeigen. Sie hält den Bediener vom Schweißbereich fern, gewährleistet gleichbleibende Parameter unabhängig von der Schichtlänge oder der Erfahrung des Bedieners und ermöglicht Produktionsgeschwindigkeiten, die mit manuellen Methoden physikalisch unmöglich sind.
Was die Automatisierung bei der manuellen Kanalfertigung ersetzt
Ein vollautomatisches Rohrschweißsystem vereint Arbeitsschritte, die in einer manuellen Fertigungsumgebung als separate, arbeitsintensive Vorgänge durchgeführt werden:
- Vom Bediener geführte Schweißbahn: Bei einer automatisierten Spiralrohrmaschine wird die spiralförmige Nahtbahn mechanisch durch die Drehung des Formdorns und die Vorschubgeschwindigkeit des Materials aufrechterhalten. Es ist keine Führung durch den Bediener erforderlich, um die Schweißnaht auf der Naht zu halten.
- Manueller Materialvorschub und Spannungsregelung: Automatische Stoffabwickler mit Spannungsregelung übernehmen die Aufgabe des Bedieners, den Materialvorschub zu steuern und Verformungen im Schweißbereich zu verhindern.
- Separate Drahteinführung: Die Drahtbewehrung wird vom Drahtformer automatisch in den Prozess zugeführt – ein separater Bewehrungsschritt nach dem Schweißen ist nicht erforderlich.
- Manuelles Ablängen und Längenmessung: Automatische Ablängsysteme werden aktiviert, sobald das Rohr die programmierte Länge erreicht, wodurch gleichbleibende Produktabmessungen gewährleistet werden, ohne dass der Bediener bei jedem Zyklus eine Messung vornehmen muss.
- Separates Anbringen der Verschleißleiste: Bei Maschinen mit Verschleißleistenfunktion wird die Leiste im selben Produktionsdurchlauf wie die Nahtschweißung angebracht – und nicht in einem zweiten Arbeitsgang nach der Rohrformung.
Effizienzsteigerungen in der Produktion durch automatisiertes Schlauchschweißen
Das automatisierte Schweißen von Kanälen steigert den Durchsatz, da nicht der Bediener, sondern die Maschine den Schweißverlauf, die Geschwindigkeit und die Temperatur regelt. Die „ FX100 “ von Miller Weldmaster schweißt Nähte mit einer Geschwindigkeit von bis zu 18 Metern (60 Fuß) pro Minute, die „ FX50 “ je nach Anwendung mit bis zu 10 Metern (30 Fuß) pro Minute, und die „ Moduline Ducting “-Linie schweißt Platten zusammen, erstellt und bringt T-Klebeband an, fügt Tüllen ein und schneidet Rohre auf Länge – alles in einem automatisierten System. In dieser Größenordnung sinken die Arbeitskosten pro Meter drastisch, und die Produktionskapazität zur Erfüllung großer Lüftungsaufträge wird erreichbar.
Über den reinen Durchsatz hinaus sorgt die Automatisierung für eine höhere Konsistenz, die einen eigenen wirtschaftlichen Wert hat. Konsistente Schweißparameter bedeuten eine geringere Ausschussquote und einen geringeren Nacharbeitsaufwand. Konsistente Produktabmessungen sorgen für eine bessere Passgenauigkeit bei der Montage. Eine gleichbleibende Nahtfestigkeit führt zu weniger Ausfällen im Einsatz und weniger Garantiefällen.
Wann sich halbautomatisches oder manuelles Schweißen lohnt
Eine Vollautomatisierung ist nicht für jeden Rohrleitungsbetrieb die richtige Wahl. Sie ist am kosteneffizientesten, wenn hohe Produktionsmengen vorliegen, die Produktlinien einheitlich sind und sich die Einsparungen bei den Arbeitskosten über einen längeren Produktionszeitraum hinweg summieren. Bei geringeren Produktionsmengen, Kleinserien mit kundenspezifischen Aufträgen oder Betrieben, die eine große Vielfalt an Produktspezifikationen herstellen, macht sich die Investition in eine vollautomatisierte Anlage möglicherweise nicht schnell genug bezahlt.
In solchen Situationen bietet die T300 oder eine halbautomatische Maschine ein besseres Verhältnis von Investitionskosten zu Produktionsleistung. Der Rezeptspeicher und der duale Schweißmodus der T300 bieten nach wie vor erhebliche Vorteile hinsichtlich Qualität und Konsistenz gegenüber vollständig manuellen Verfahren, ohne dass die Investitionskosten einer maßgeschneiderten automatisierten Produktionslinie anfallen. Das Maschinenangebot von Miller Weldmaster mit verschiedenen Automatisierungsstufen gewährleistet die passende Lösung für die tatsächlichen Produktionsanforderungen – und keine überdimensionierte Lösung, die nicht voll ausgelastet ist.
Service, Schulungen und Support für Schweißgeräte für Rohrleitungen
Industrielle Schweißmaschinen sind Investitionsgüter. Die Entscheidung zum Kauf ist nicht erst mit dem Kauf abgeschlossen – sie erstreckt sich über die Installation, die Schulung der Bediener, die laufende Produktionsunterstützung und die Wartung der Maschine über eine mehrjährige Nutzungsdauer hinweg. Für Käufer, die Schweißanlagen für Rohrleitungen in Betracht ziehen, ist die Unterstützung nach dem Kauf ebenso wichtig wie die technischen Daten der Maschine.
Miller Weldmaster bietet in den USA die Installation, Schulung und Wartung für alle Schweißmaschinen für Rohrleitungen an und hat sogar zertifizierte gebrauchte Schweißmaschinen für Unternehmen im Angebot, die nach Lösungen mit geringeren Investitionskosten suchen.
Installation und Schulung vor Ort
Nach dem Kauf setzt sich ein von der „ Miller Weldmaster “ zertifizierter Außendiensttechniker mit dem Käufer in Verbindung, um einen Termin für die Installation und Schulung vor Ort zu vereinbaren. Der Installationsprozess umfasst die Einrichtung der Maschine, die Konfiguration des Materialtransports sowie die anfängliche Einstellung der Schweißparameter entsprechend den spezifischen Materialien und Produktspezifikationen des Käufers.
Die Bedienerschulung umfasst die Bedienung der Maschine, die Einrichtung und Verwaltung von Schweißprogrammen, routinemäßige Wartungsarbeiten sowie die Qualitätsprüfung der Produkte. Ziel ist es, ein Produktionsteam aufzubauen, das die Maschine sicher bedienen und häufige Produktionsprobleme selbst beheben kann, ohne bei jeder Abweichung einen Kundendienst rufen zu müssen.
Laufender Service und Ersatzteile
Ersatzteile sind direkt über die Service-Infrastruktur von Miller Weldmaster erhältlich. Da die Abwicklung in den USA erfolgt, verkürzen sich die Lieferzeiten im Vergleich zu Geräten aus internationalen Bezugsquellen.
Bei laufenden technischen Fragen, Produktionsproblemen oder Maschinenanpassungen im Zuge der Weiterentwicklung von Produktlinien ist das Serviceteam von Miller Weldmaster über den dafür vorgesehenen Service-Kontaktprozess erreichbar. Diese Support-Infrastruktur ist ein praktischer Vorteil für Hersteller von Luftkanälen, deren Produktionspläne keine längeren Maschinenstillstandszeiten zulassen, während auf den internationalen Versand von Ersatzteilen oder die Fernfehlerbehebung über Zeitzonen hinweg gewartet werden muss.